

Why iObeya
A la une
Découvrez comment Sanofi a gagné 4,5 M € en optimisant sa résolution de problèmes.
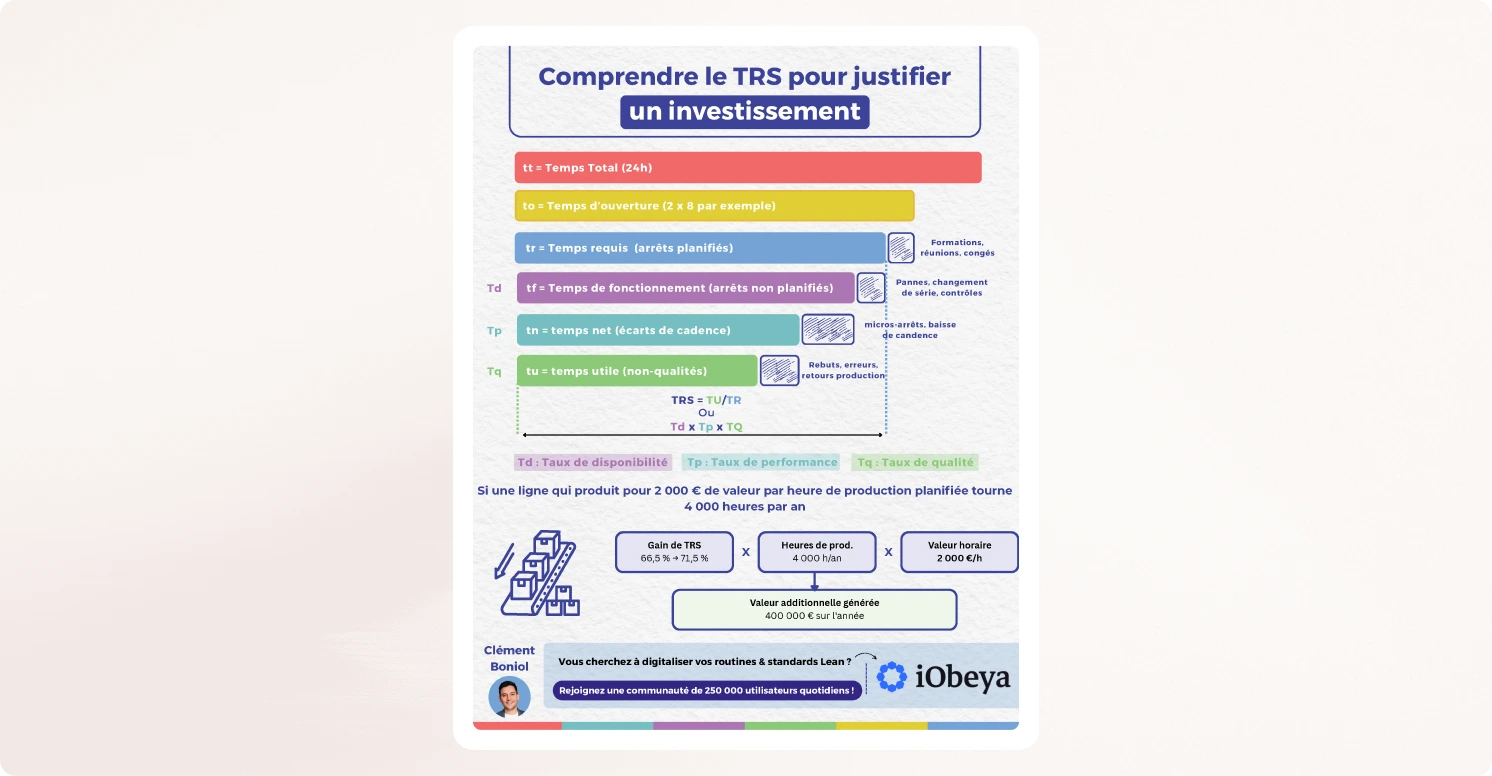
Le TRS (Taux de Rendement Synthétique) mesure la part du temps de production qu’une machine ou une ligne utilise réellement pour fabriquer des pièces bonnes du premier coup, comparée au temps de production prévu.
Il se calcule en croisant trois composantes : la disponibilité, la performance et la qualité. C’est l’indicateur le plus utilisé en excellence opérationnelle pour résumer en un seul chiffre l’état réel d’un équipement de production, mais c’est aussi, par construction, un indicateur retardé : il décrit ce qui s’est déjà passé, pas ce qu’il faut faire ensuite.
Son intérêt principal tient à sa simplicité de lecture : un seul pourcentage permet de comparer deux lignes, deux équipes ou deux sites sans avoir à détailler à chaque fois les pannes, les ralentissements et les rebuts qui composent ce chiffre. C’est aussi sa principale limite, abordée plus loin dans ce guide : un score unique peut masquer des causes très différentes, et confondre l’indicateur avec le diagnostic conduit régulièrement à des plans d’action mal ciblés.
TRS = Disponibilité × Performance × Qualité. Chaque composante se calcule séparément, puis les trois se multiplient pour donner un score global, toujours exprimé en pourcentage.
La disponibilité mesure le temps réel de production par rapport au temps de production planifié. Si une ligne devait tourner 480 minutes sur une équipe et qu’elle s’est arrêtée 60 minutes pour un changement de format ou une panne, sa disponibilité est de 420/480, soit 87,5 %. Cette composante capture tout ce qui empêche la machine de tourner alors qu’elle le devrait : pannes, changements de série, micro-arrêts non comptabilisés ailleurs.
La performance compare la cadence réelle à la cadence théorique de la machine pendant le temps où elle tournait effectivement. Une ligne capable de produire 100 pièces par heure mais qui n’en produit que 80 sur la période a une performance de 80 %. Cette composante capture les ralentissements : usure d’outillage, réglages imparfaits, opérateur qui compense un défaut en réduisant la cadence.
La qualité mesure la part de pièces conformes parmi tout ce qui a été produit. Sur 1 000 pièces fabriquées, si 950 sont bonnes du premier coup et 50 doivent être reprises ou rebutées, la qualité est de 95 %. Ce composant comptabilise les pertes liées aux défauts : rebuts, pièces renvoyées pour retouche et pièces rejetées produites lors de la phase de montée en température de la ligne après un démarrage ou un changement de série.
Prenons une équipe de huit heures, soit 480 minutes, sur une ligne de conditionnement.
Le temps de production planifié est de 480 minutes, dont 40 minutes d’arrêt pour une panne de convoyeur et 20 minutes pour un changement de format. Le temps de production réel est donc de 420 minutes. La disponibilité se calcule ainsi : 420 / 480 = 87,5 %. Sur ces 420 minutes, la ligne tourne à une cadence théorique de 60 pièces par minute, ce qui donnerait 25 200 pièces au maximum. Elle en produit en réalité 20 160. La performance se calcule ainsi : 20 160 / 25 200 = 80 %.
Sur les 20 160 pièces produites, un contrôle qualité en sortie de ligne identifie 1 008 pièces non conformes nécessitant une reprise. Les pièces bonnes du premier coup sont donc 19 152. La qualité se calcule ainsi : 19 152 / 20 160 = 95 %.
Le TRS de cette équipe est alors : 0,875 × 0,80 × 0,95 = 0,665, soit 66,5 %. Ce chiffre unique résume en une seconde de lecture ce que les trois composantes prises séparément auraient demandé trois phrases à expliquer c’est précisément ce qui en fait un indicateur si répandu en revue de performance.
| Secteur | TRS typique | TRS world-class |
|---|---|---|
| Industrie manufacturière (moyenne tous secteurs) | ~60 % | ~85 % |
| Production discrète à forte variabilité | ~55 % | ~80 % |
| Process continu (chimie, agroalimentaire) | ~65 % | ~88 % |
| Assemblage automobile | ~70 % | ~90 % |
Le TRS a une limite structurelle qu’aucun raffinement de calcul ne corrige : c’est un indicateur retardé. Il dit ce qui s’est passé sur une équipe, une journée ou une semaine déjà écoulée il ne dit rien sur ce qu’il faut faire ce matin pour que l’équipe en cours se termine mieux que le précédent. Un TRS de 66,5 % calculé en fin de semaine arrive trop tard pour corriger la panne de convoyeur qui l’a fait chuter.
C’est là qu’intervient le système de management quotidien (DMS), avec son tableau SQCDP suivi en temps réel.
Là où le TRS résume un résultat passé, le tableau SQCDP suit des indicateurs avancés comme un arrêt en cours, une dérive de cadence détectée à l’instant, un défaut qualité signalé avant qu’il ne se généralise sur tout le lot.
Le TRS indique où en est la performance ; le DMS indique pourquoi elle en est là et ce qu’il faut décider, séance après séance, pour la faire progresser. Le DMS est ce qui transforme un score du TRS décevant en plan d’action concret, plutôt qu’en simple constat répété chaque semaine sans rien changer.
Concrètement, cette articulation se joue au quotidien dans la réunion de palier 1. L’équipe n’y discute pas du score du TRS de la semaine précédente elle y discute de l’arrêt survenu ce matin, de la dérive de cadence détectée à l’instant, de la pièce non conforme repérée avant qu’elle ne se généralise sur tout le lot. C’est l’accumulation de ces micro-décisions quotidiennes, prises pendant que le problème est encore corrigible, qui détermine si le TRS calculé en fin de semaine progresse ou stagne.
Ce calcul devient un argument d’investissement lorsqu’il est mis en regard du coût d’un projet de digitalisation du management quotidien.
Sur la base des déploiements clients iObeya, les sites qui connectent leur tableau SQCDP aux données de production en temps réel détectent et corrigent les dérives de cadence et les micro-arrêts plus rapidement qu’avec un suivi papier ce qui se traduit directement par un gain du TRS plus rapide à atteindre et plus facile à maintenir dans le temps.
iObeya ne calcule pas le TRS à la place d’un système de supervision industrielle ; il rend visible, jour après jour, ce qui doit changer pour que le TRS mesuré en fin de semaine progresse réellement.
La première erreur consiste à calculer un TRS moyen sur plusieurs lignes ou plusieurs sites sans en garder le détail par composante. Un TRS global de 65 % peut masquer une ligne à 85 % et une autre à 45 % ; sans la décomposition par ligne, l’action corrective se dilue sur l’ensemble du périmètre au lieu de cibler le point réellement défaillant.
La deuxième erreur consiste à confondre amélioration duTRS et objectif en soi. Le TRS est un indicateur de diagnostic, pas une finalité : une ligne peut afficher un excellent score du TRS en produisant un volume que personne ne commande, ce qui ne crée aucune valeur réelle. L’indicateur doit toujours rester relié à un objectif de production qui a du sens commercial, pas seulement technique.
La troisième erreur, la plus fréquente sur le terrain, consiste à calculer le TRS sans jamais le relier à un rituel de management qui en discute les causes. Un tableau qui affiche un score du TRS sans que personne ne se réunisse pour en analyser les causes profondes ne fait que documenter un problème déjà connu, sans jamais le faire reculer. Ces trois erreurs partagent une même origine : elles traitent le TRS comme un résultat à afficher plutôt que comme un point de départ à interroger. Un score, quel qu’il soit, ne vaut que par la décision qu’il déclenche le lendemain matin.