

- Home
- Lean Corner
- Comment connecter votre stratégie annuelle à la réunion SQCDP du lundi matin
Comment connecter votre stratégie annuelle à la réunion SQCDP du lundi matin
En octobre, le site s’engage sur une percée qualité. En mars, cet engagement existe à trois endroits : une diapositive dans la présentation stratégique, une ligne dans le dossier de revue de département, et un chiffre que personne sur le terrain n’a jamais vu. Le panneau de la ligne principale n’a pas changé depuis l’année dernière.
Rien n’a encore mal tourné. L’objectif est solide, le panneau est bien tenu, et le chef d’équipe fait son travail tel qu’il est défini. Le problème, c’est que personne n’a jamais été chargé de relier les deux, donc personne ne l’a fait.
C’est le fossé qui sépare un déploiement Hoshin Kanri, qui fonctionne par cycles annuels et trimestriels, d’un panneau SQCDP, qui fonctionne par cycles de 24 heures.
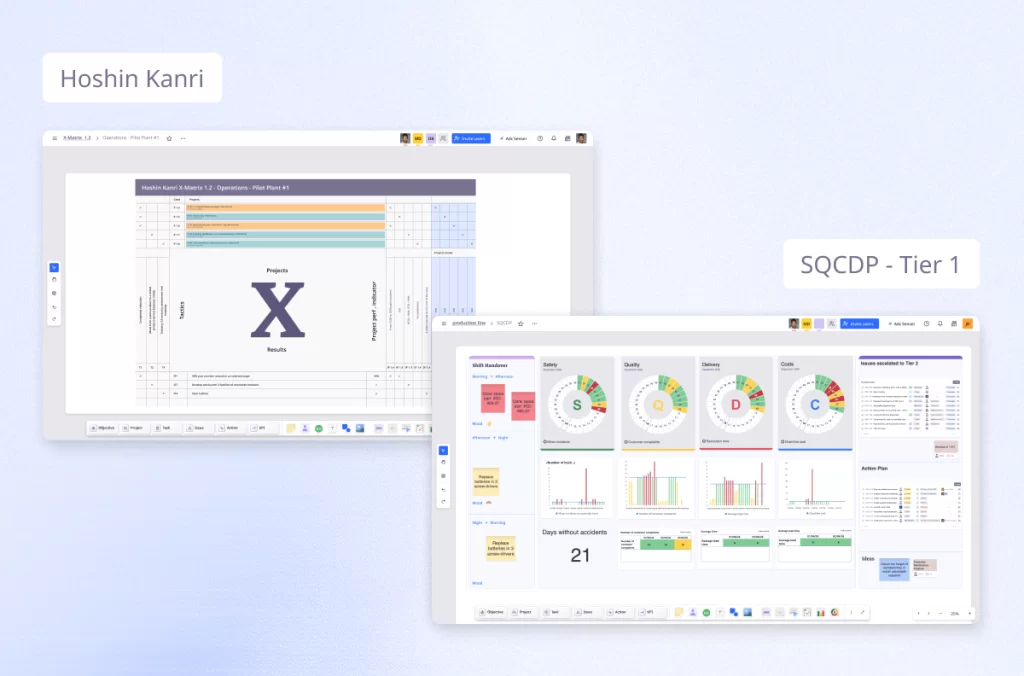
Quelques définitions d’abord. Le SQCDP (Sécurité, Qualité, Coûts, Délais, Personnel) est un board de management quotidien, animé au pied de ligne : la réunion Tier 1 réunit le team leader et ses opérateurs en 15 minutes, la réunion Tier 2 agrège ensuite les remontées entre manager de ligne et team leaders.
Le directeur de site qui déploie un Hoshin Kanri connaît généralement bien ces deux rituels. Ce qu’il n’a pas nécessairement résolu, c’est leur connexion.
Le gap : la stratégie est dans un PowerPoint, le SQCDP est sur un board
Imaginez le directeur de site ce lundi matin, debout devant le board SQCDP de sa ligne principale. Sécurité au vert, Qualité au rouge, Coûts en tendance légèrement négative, Délais à surveiller. Il sait, parce qu’il en a été l’architecte, que l’objectif Hoshin de l’exercice tourne autour d’une percée qualité : réduire de 40 % le taux de défauts clients. Pourtant, rien sur ce board ne lui permet de savoir si ce que l’équipe fait ce matin avance ou recule sur cet objectif. La case Qualité est rouge parce que le taux de rebut du vendredi était à 4,2 % contre une cible de 3 %.
L’image qui rend compte de cette situation est celle de deux horloges virtuelles dans le même bâtiment, réglées à des fuseaux horaires différents. Le Hoshin tourne en cycles annuels et trimestriels. Le SQCDP tourne en cycles de 24 heures. Personne ne les a synchronisées.
Ce qui devrait être vrai dans toute organisation qui pratique les deux outils peut se formuler ainsi : la vision reste identique à chaque niveau, et chaque équipe sait précisément comment sa contribution quotidienne s’inscrit dans les objectifs du niveau supérieur. Ce principe est au cœur de tout déploiement Hoshin sérieux. Il est rarement atteint au-delà du niveau département, et encore plus rarement tracé jusqu’au board du lundi matin.
Le mécanisme de cascade : de l'objectif de percée au KPI de Tier 1
Contexte de l’exemple : constructeur industriel, trois lignes, objectif : « Réduire le taux de défauts clients de 40 % sur l’exercice. »
- Décomposer en KPIs département lors du catchball.Un objectif global de 40 % masque des réalités différentes selon que la ligne démarre à 85 % ou 72 % de pièces conformes du premier coup. Par ailleurs, toutes les lignes n’ont pas à porter le même volume. Supposons que la ligne A représente 50 % du volume, la ligne B 30 % et la ligne C 20 %. On définit alors trois engagements distincts : Ligne A de 72 % à 83 %, Ligne B de 85 % à 90 %, Ligne C de 81 % à 88 %. Trois trajectoires chiffrées et attribuées, pas une intention globale.
- Traduire en indicateur avancé de niveau équipe. Question centrale : qu’est-ce qu’un team leader peut faire dans un shift pour faire progresser ce taux demain ? Sur la Ligne A, le problème identifié est que des pièces non conformes sortent de l’opération 3 sans être détectées et génèrent des retouches en fin de ligne. L’indicateur avancé Tier 1 devient le nombre de pièces non conformes passées de l’opération 3 à l’opération 4 sans être détectées, comptées par shift. C’est un nombre qu’on cherche à ramener à zéro, et que le team leader peut directement influencer en renforçant le contrôle en sortie d’opération 3.
- Ajouter l’indicateur sur le board SQCDP.La dimension Q gagne une colonne : « Pièces non conformes passées à l’étape suivante, objectif : 0 par shift. » Vert si 0, rouge au-delà. Ce n’est pas un indicateur supplémentaire : c’est un remplacement. L’ancien taux de rebut global (indicateur retardé) est déplacé dans le Tier 2.
- Définir la cadence de reconnexion Tier 2 vers départementChaque mois, la revue Tier 2 agrège les comptages du shift et les met en regard du taux de conformité mensuel. Si le comportement Tier 1 est bon (zéro ou quasi-zéro piecès non conformes qui passent) mais que le taux ne progresse pas, il y a un problème structurel à investiguer, pas un problème de comportement d’équipe. Cette revue ferme la boucle.
Deux points de défaillance et comment les éviter
Défaillance 1 : l’indicateur avancé est un retardé déguisé.« Nombre de pièces non conformes de la semaine » à la place du mois : même logique, fenêtre plus courte. Test à appliquer systématiquement : « Est-ce qu’un team leader peut modifier cette valeur dans le prochain shift ? » Si non, retour à l’étape de traduction.
Défaillance 2 : la cascade perd l’intention stratégique en route. Le team leader suit son comptage de pièces sans savoir que c’est la clé d’un objectif client fixé en octobre. Fix : documenter explicitement la chaîne de cascade (objectif de percée à KPI département à indicateur Tier 1) sur un A3 ou une fiche de référence accessible. Ce document est revu trimestriellement en revue Tier 2, et les team leaders doivent l’avoir vu au lancement.
Ce que ça donne sur un réseau multi-sites
Sur un seul site, la cascade peut être maintenue manuellement. À partir de plusieurs sites, le problème change de nature : comment savoir si Lyon utilise le même indicateur avancé que Bordeaux, et si l’un des deux n’a pas dérivé sans que personne ne le détecte ? Sur un seul site, c’est un problème de design organisationnel. Sur cinq sites, c’est un problème d’infrastructure.
iObeya permet de connecter directement l’objectif Hoshin Kanri au board SQCDP pour que le directeur de site puisse vérifier que la chaîne objectif → KPI département → indicateur Tier 1 est intacte sur chaque site sans se déplacer. La question pertinente n’est pas « avons-nous un Hoshin Kanri digital », mais « pouvons-nous tracer une priorité stratégique jusqu’au board du lundi matin, quel que soit le site ? »
Pour les critères de sélection d’une plateforme, voir notre article dédié au logiciel Hoshin Kanri.