Lean Corner

Comprenez plus vite grâce à Leanpedia

Trouvez des définitions claires pour aligner les équipes et prendre de meilleures décisions opérationnelles au quotidien

3G

Les 3G (Gemba, Gembutsu, Genjitsu) désignent trois termes japonais utilisés dans le contexte du Lean pour encourager une approche directe et engagée de l’amélioration continue. Gemba signifie «  »le lieu réel » » où le travail se fait, Gembutsu signifie «  »l’objet réel » », souvent en référence aux machines ou aux produits, et Genjitsu signifie «  »les faits réels » » ou données réelles.
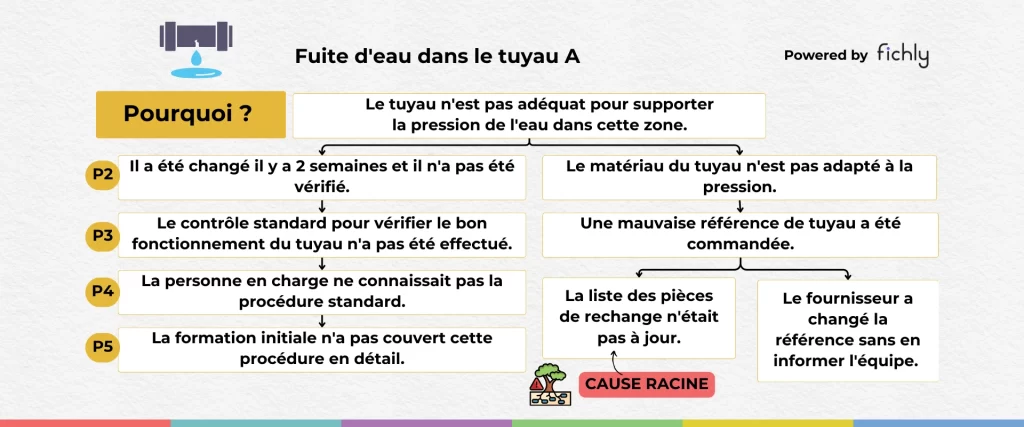
Diagramme des 5 Pourquoi analysant une fuite d’eau dans le tuyau A, avec deux branches de causes (contrôle non réalisé après remplacement, mauvaise référence de tuyau commandée) menant à la cause racine

5 pourquoi ?

Le “5 Pourquoi” est une technique d’analyse des causes racines qui consiste à poser la question « Pourquoi ? » successivement cinq fois (ou plus) pour explorer la chaîne causale d’un problème spécifique. Cet outil simple aide à déterrer la cause sous-jacente d’un problème, en évitant les solutions superficielles qui ne traitent que les symptômes.

5S

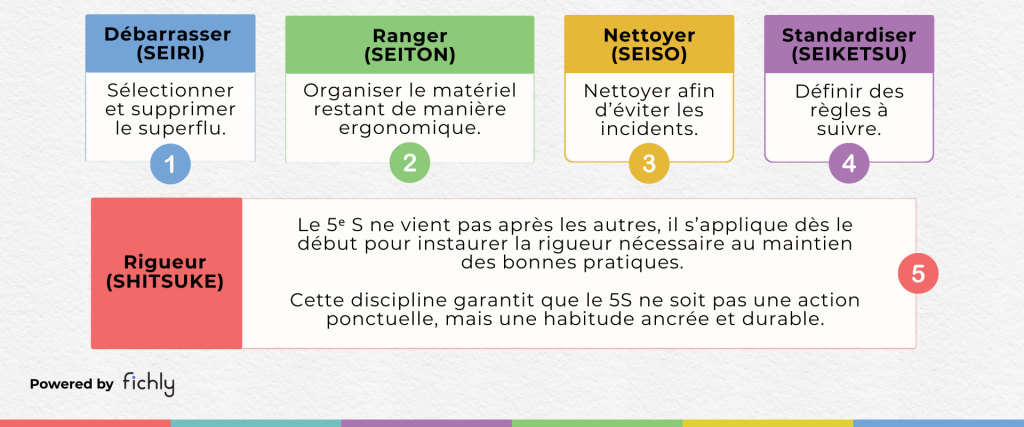
La méthode des 5S est une approche qui vise à créer et à maintenir un espace de travail ordonné, propre et efficace. D’origine japonaise, elle est constituée de 5 étapes à suivre dans l’ordre indiqué. Cette méthode s’applique aussi bien aux ateliers et usines qu’aux services, bureaux ou encore chez vous.

8D

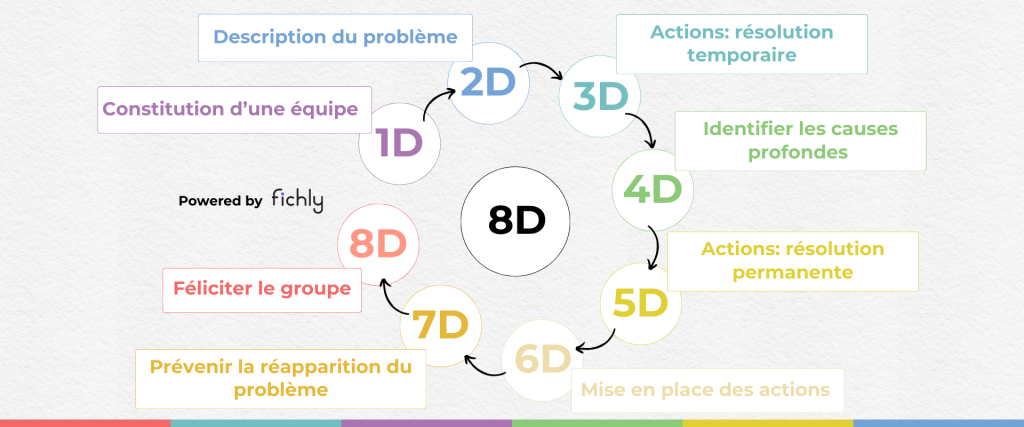
Le 8D est une méthodologie de résolution de problèmes en industrie qui suit une démarche rigoureuse en huit étapes distinctes. Elle permet d’analyser méthodiquement un problème qualité, d’identifier ses causes profondes et d’implémenter des solutions durables tout en capitalisant sur l’expérience acquise, grâce à une approche collaborative et documentée.
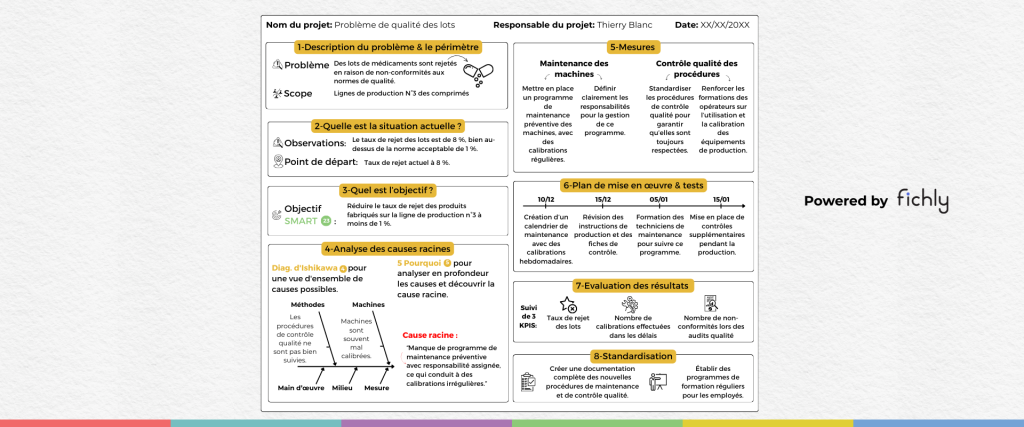
Exemple de rapport A3 complété sur un problème de qualité de lots, avec huit sections : description du problème et périmètre, situation actuelle, objectif, analyse des causes racines, mesures, plan de mise en œuvre, évaluation des résultats et standardisation

A3

Le A3 est un outil synthétique qui consiste à structurer et figurer l’ensemble des éléments d’un problème: son analyse, les actions correctives et le plan d’action correspondant sur une seule page afin de privilégier une bonne communication visuelle.

AIC

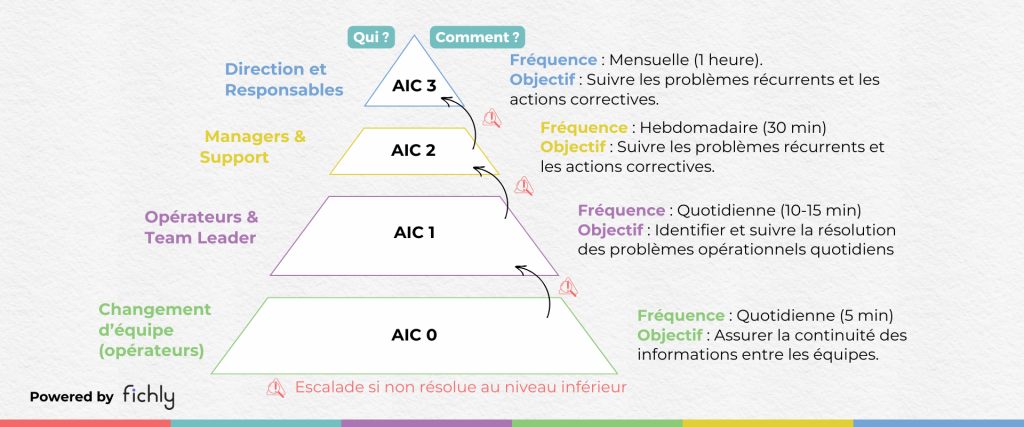
L’Animation à Intervalle Court (AIC) est un système de communication qui consiste à effectuer des réunions régulières et fréquentes pour suivre et ajuster en temps réel la production. Ces réunions courtes permettent de discuter des problèmes immédiats, de suivre les indicateurs de performance (comme le TRS, ou les défauts), et de prendre rapidement des décisions pour résoudre les écarts par rapport aux objectifs.
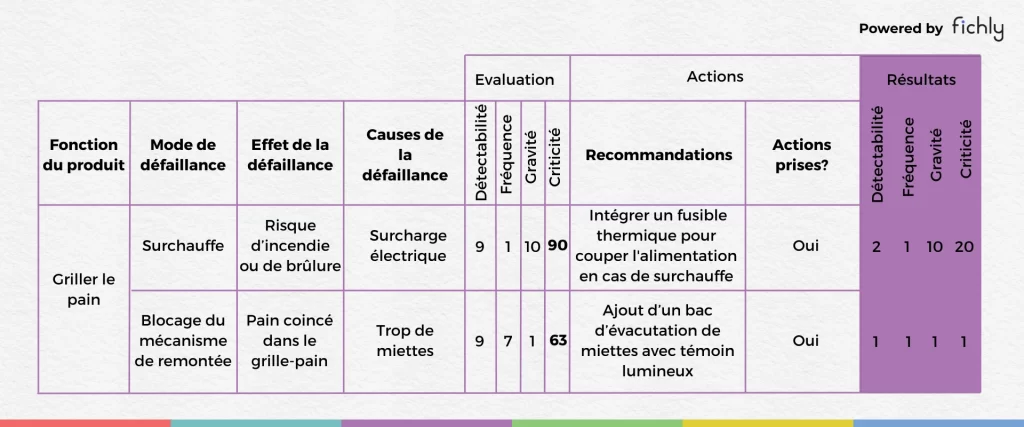
Tableau AMDEC appliqué à un grille-pain, avec deux modes de défaillance (surchauffe, blocage du mécanisme de levée), leurs effets et leurs causes, les cotations de criticité avant actions et les résultats après actions correctives

AMDEC

AMDEC (Analyse des Modes de Défaillances et de leur Criticité) est une méthode d’analyse de fiabilité qui vise à identifier : Les modes de défaillance dans un produit ou un processus. Évaluer les risques associés à ces défaillances. Classer leur importance en termes de sévérité, de probabilité d’occurrence et de détection. Mettre en place les actions correctives nécessaires pour prévenir les défaillances.
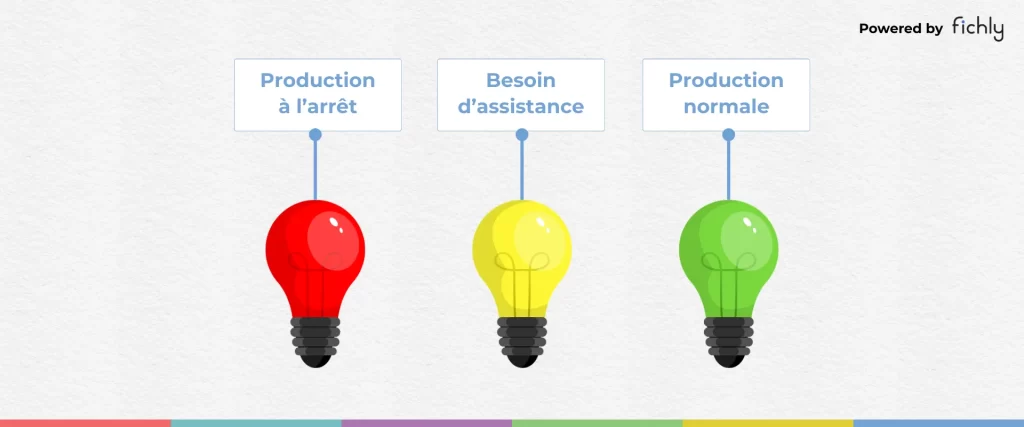
Trois ampoules Andon : rouge pour production arrêtée, jaune pour besoin d’assistance et verte pour production normale

Andon

L’Andon est un système de signalisation visuelle utilisé sur les lignes de production pour indiquer l’état du processus. Il permet à la ligne de production de signaler une défaillance aux opérateurs par signal visuel ou sonore, ce qui alerte l’équipe de maintenance ou les superviseurs. Il peut être activé manuellement ou automatiquement grâce à des seuils.
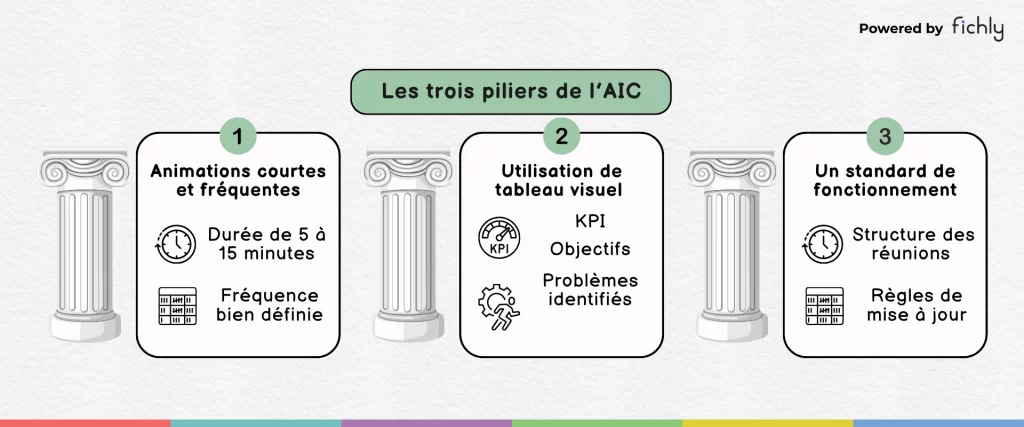
Trois colonnes grecques représentant les piliers de l’AIC : des animations brèves et régulières (5 à 15 minutes à fréquence définie), un panneau visuel (KPI, objectifs, problèmes identifiés, actions) et un standard de fonctionnement (cadre de réunion, consignes de révision)

Animation à intervalle courte (AIC)

Une AIC est un système ritualisé qui permet de remonter régulièrement les différents problèmes, de mesurer la performance, et surtout de travailler sur les écarts importants afin d’en trouver les causes.
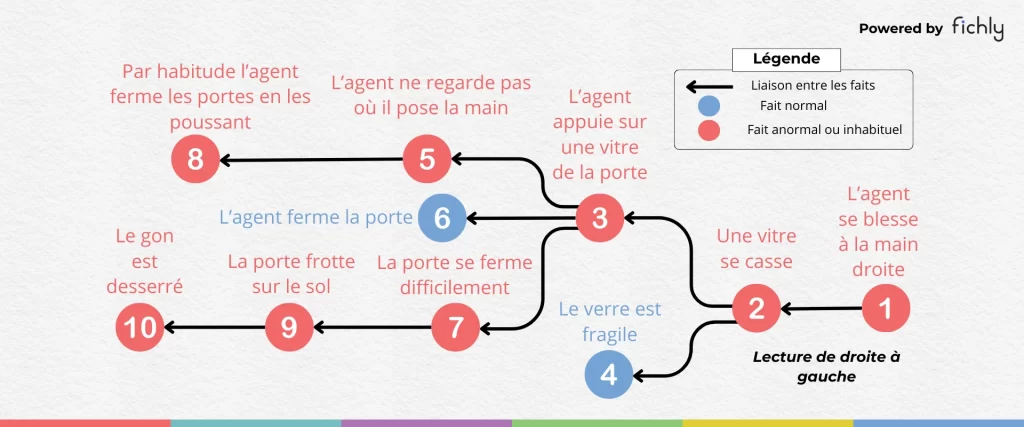
Diagramme d’arbre des causes, à lire de droite à gauche, remontant d’une blessure à la main jusqu’à ses causes : une vitre qui se brise, une pression exercée sur un panneau vitré, une porte difficile à fermer et une charnière desserrée

Arbre des causes

L’arbre des causes permet d’analyser un événement indésirable en identifiant toutes ses causes réelles, et pas seulement les symptômes apparents. En retraçant l’enchaînement factuel des faits, il aide à mobiliser les équipes autour d’une compréhension partagée de la situation. Cet outil évite les conclusions hâtives et oriente vers des actions correctives durables basées sur les véritables leviers de progrès.

Bâtonnage

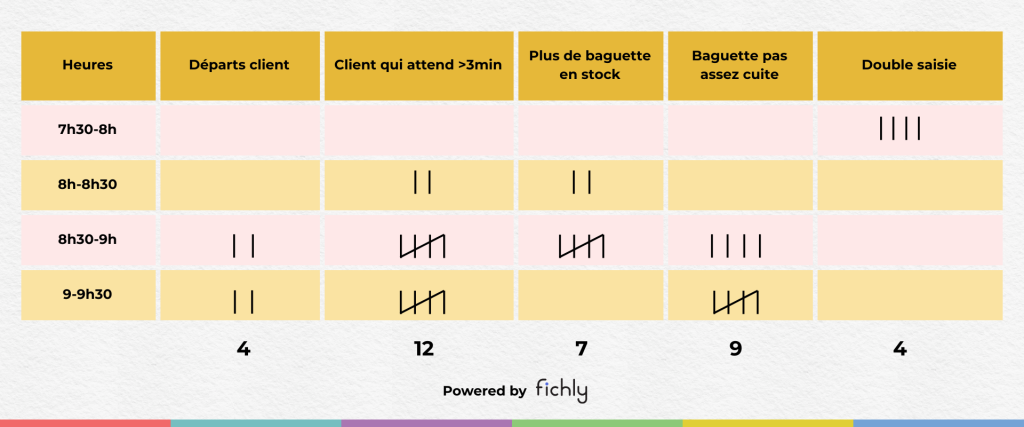
Le bâtonnage est une méthode d’observation simple et visuelle qui consiste à compter un phénomène chaque fois qu’il se produit, en marquant un trait (ou bâton). L’objectif n’est pas d’obtenir des statistiques précises, mais de rendre visibles les volumes relevés : combien de clients attendent, combien de produits sont manquants, combien de retours en arrière sont faits. Cette approche transforme un ressenti en faits concrets et fait émerger les points de friction clés d’un processus, sans outil complexe.
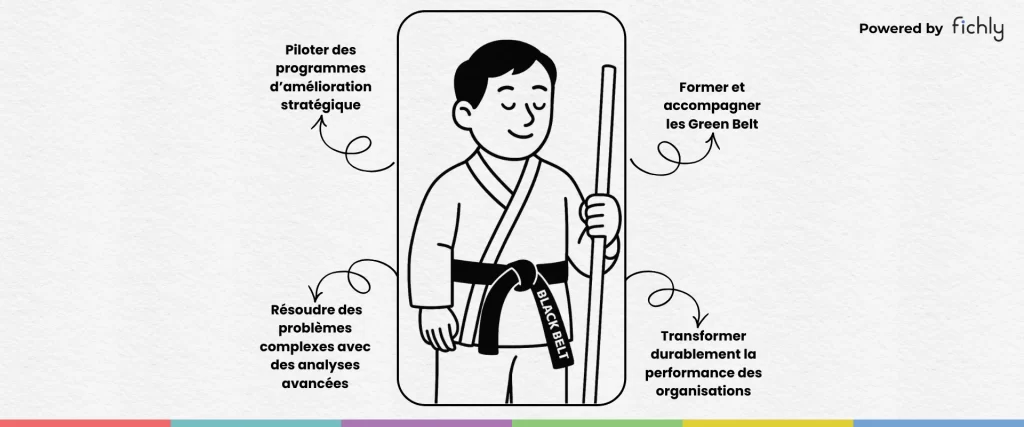
Illustration d’une ceinture noire Lean Six Sigma en tenue d’arts martiaux avec quatre responsabilités clés : piloter les initiatives d’amélioration stratégiques, former et accompagner les ceintures vertes, résoudre des problèmes complexes grâce à l’analyse avancée et améliorer durablement la performance de l’organisation

Black Belt

La Black Belt correspond à un niveau d’expertise élevé en amélioration continue. Les Black Belts pilotent des projets stratégiques à fort impact en s’appuyant sur des méthodes avancées d’analyse et de résolution de problèmes. Elles accompagnent les équipes dans la transformation des processus, forment et coachent les Green et Yellow Belts, et contribuent à diffuser durablement la culture Lean au sein de l’organisation.

Brainstorming

Le brainstorming est une technique de créativité collective qui consiste à générer un maximum d’idées autour d’un problème ou d’un sujet donné. Utilisé en Lean lors des phases d’analyse ou de recherche de solutions, il encourage la participation de tous les membres de l’équipe, sans jugement ni critique dans un premier temps, afin de favoriser l’émergence d’idées nouvelles et pertinentes.
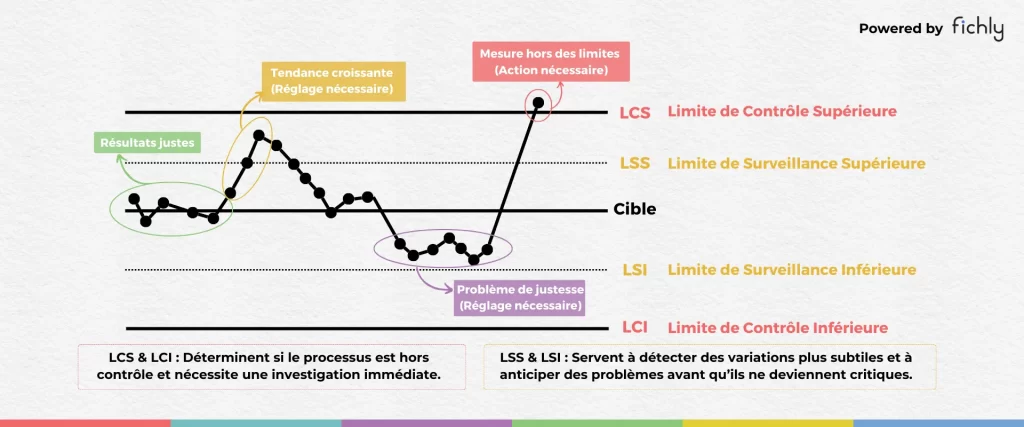
Carte de contrôle montrant l’évolution d’une mesure autour de la cible, avec les limites de surveillance et de contrôle, et trois situations : résultats justes, tendance croissante nécessitant un réglage, et mesure hors limites nécessitant une action

Cartes de contrôles

Une carte de contrôle est un graphique utilisé dans l’industrie pour surveiller les paramètres d’un processus en temps réel. L’objectif principal des cartes de contrôle est d’identifier les variations inhabituelles et de différencier les variations normales (intrinsèques au processus) des variations anormales (causées par des facteurs externes).

Chantier Kaizen

Le chantier Kaizen repose sur un déploiement méthodique et limité dans le temps. Grâce à un rythme soutenu, les participants s’impliquent dans la dynamique pour réaliser, en 3 à 5 jours, une démarche structurée d’amélioration continue. L’action se concentre sur un périmètre restreint avec un objectif précis.

DMAIC

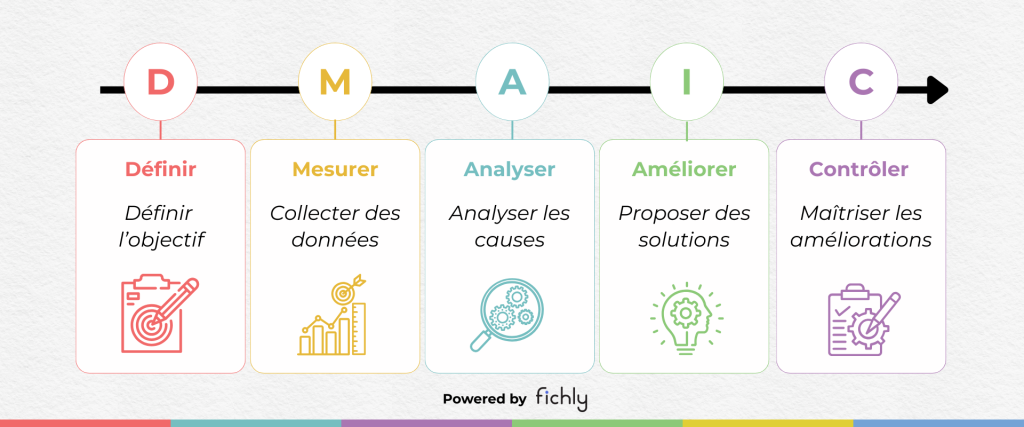
DMAIC est un sigle pour les cinq phases d’un processus de résolution de problèmes et d’amélioration issu du Lean Six Sigma : Définir, Mesurer, Analyser, Innover (ou Améliorer), et Contrôler. Il s’agit d’une méthode d’investigation expérimentale, analytique et scientifique exécutée en mode projet, afin de résoudre durablement un problème et réduire la variabilité des résultats.

Flux tiré

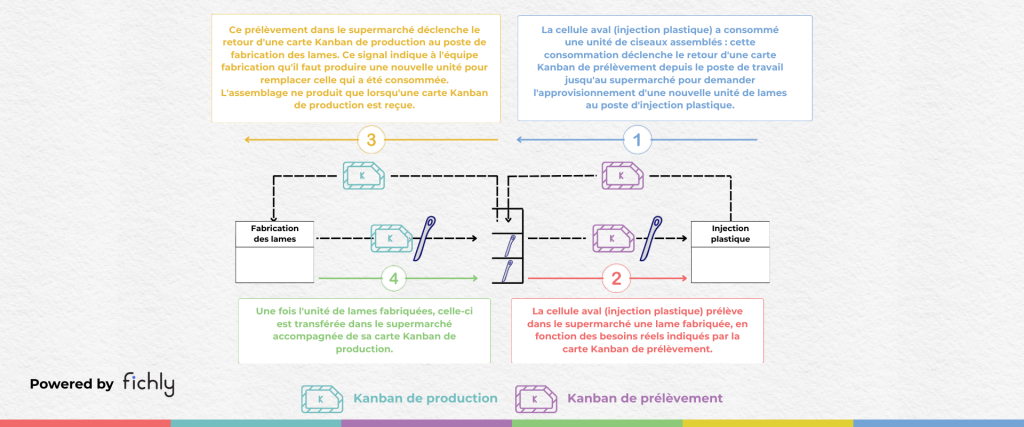
Le “Pull System” est un processus qui est déclenché par la demande réelle des clients plutôt que par des prévisions, ce qui aide à réduire les stocks. Dans un flux poussé, on fabrique les produits en avance, puis on les pousse vers les étapes suivantes, qu’ils soient nécessaires ou non immédiatement. Un flux tiré, fonctionne selon la demande réelle. On ne produit que lorsqu’il y a une commande ou un besoin spécifique. Les produits sont tirés par les commandes des clients ou la consommation réelle.
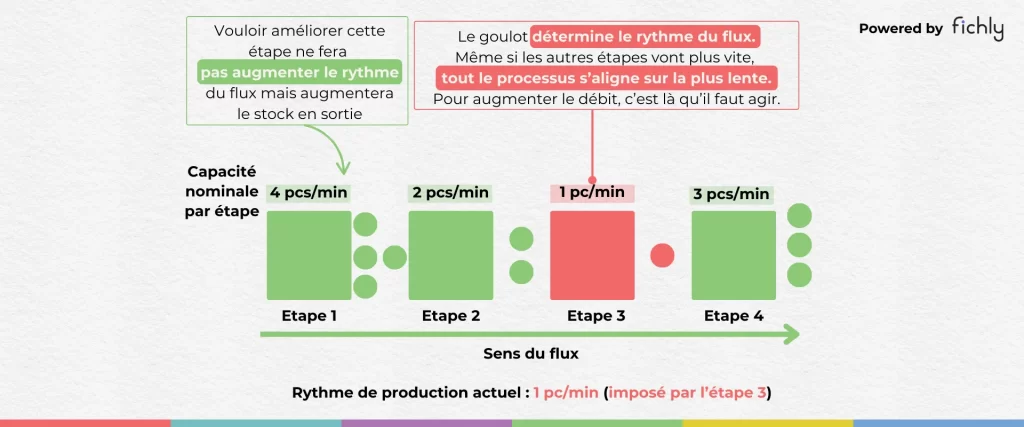
Schéma d’une ligne de production en quatre étapes où l’étape 3, le goulot d’étranglement à 1 unité par minute, limite l’ensemble du processus, bien que les autres étapes aient une capacité supérieure

Goulot d’étranglement

Le goulot d’étranglement, c’est l’étape la plus lente d’un processus. Comme un tuyau pincé qui freine le débit d’eau, c’est lui qui ralentit tout le flux, même si les autres étapes sont rapides. Il limite la cadence globale. Pour augmenter la sortie du flux, il faut commencer par repérer et soulager ce goulot : c’est là que les gains sont les plus visibles et les plus immédiats sur l’ensemble du processus.
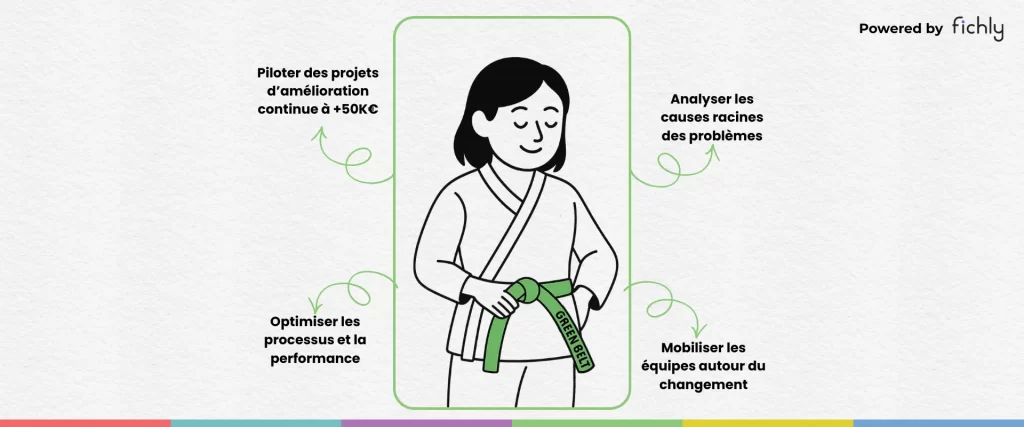
Illustration d’une ceinture verte Lean Six Sigma en tenue d’arts martiaux avec quatre responsabilités clés : piloter des initiatives d’amélioration continue de plus de 50 k€, analyser les causes racines, améliorer les processus et la performance, et mobiliser les équipes pour conduire le changement

Green Belt

La Green Belt correspond à un niveau avancé de maîtrise des méthodes d’amélioration. Les Green Belts pilotent des projets d’amélioration de bout en bout en s’appuyant sur des démarches structurées comme le DMAIC. Elles analysent des problèmes complexes, mettent en œuvre des solutions durables et peuvent également encadrer ou accompagner des Yellow Belts dans leurs projets.
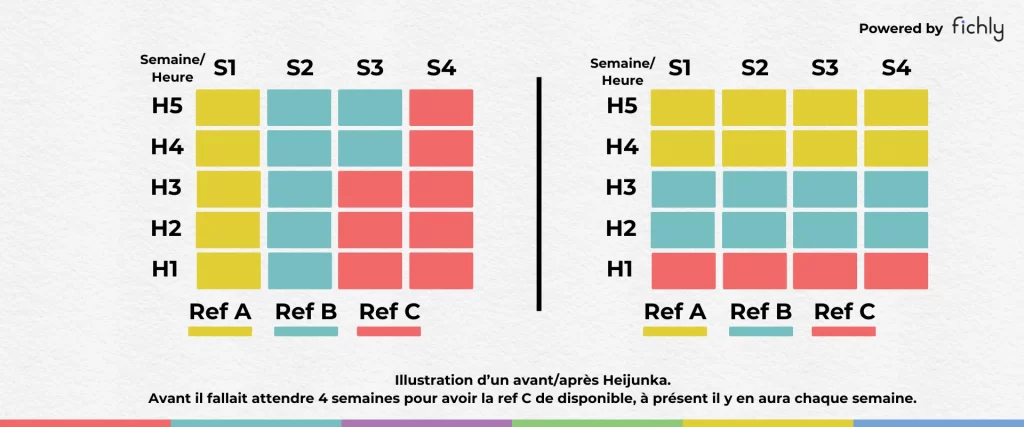
Schéma avant/après Heijunka : à gauche, les références A, B et C sont produites par blocs successifs sur quatre semaines, la C n’étant disponible que tardivement ; à droite, les trois références sont produites chaque semaine

Heijunka

Heijunka (prononcé hey-june-kah) signifie “niveler” en Japonais. Cela signifie répartir la production uniformément pour éviter les pics et les creux, ce qui réduit les surcharges et les temps d’attente. Produire un peu de tout, tout le temps. On répond à la demande en temps et en heure.

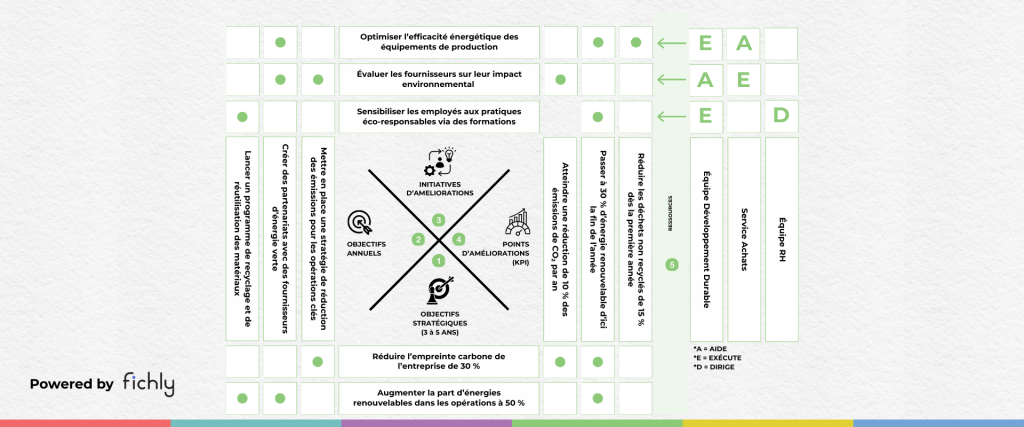
Hoshin Kanri

La méthode Hoshin Kanri désigne une stratégie de planification et d’amélioration continue des projets de développement d’une entreprise. C’est un système de planification et de déploiement stratégique qui vise à aligner les objectifs de l’entreprise, du sommet à la base, en traduisant la vision à long terme en actions concrètes et mesurables à tous les niveaux de l’organisation.

Ishikawa

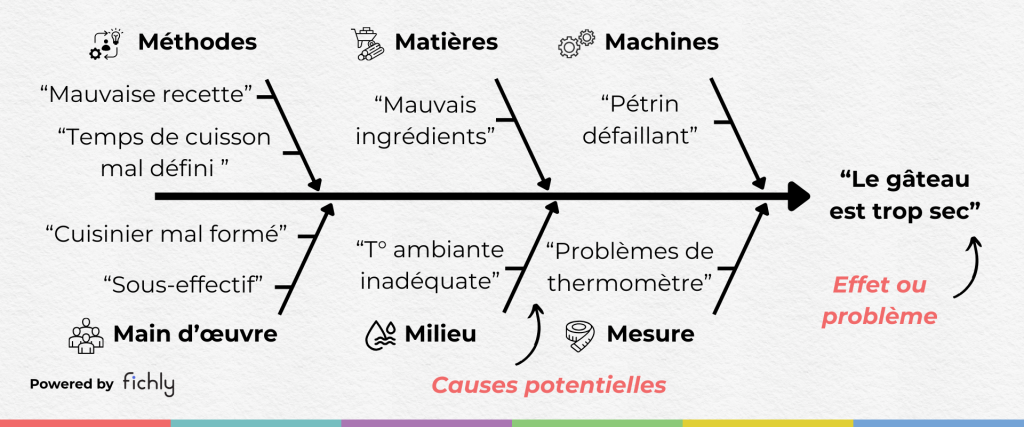
Le diagramme d’Ishikawa, aussi appelé diagramme de causes et effets ou encore diagramme en arêtes de poisson, est un outil de résolution de problèmes. On retrouve l’effet, le problème rencontré, à la tête. Les causes sont modélisées par des branches. Ces causes, initialement les « 5 M » sont désormais élargies aux « 6 M » avec l’ajout des Mesures.
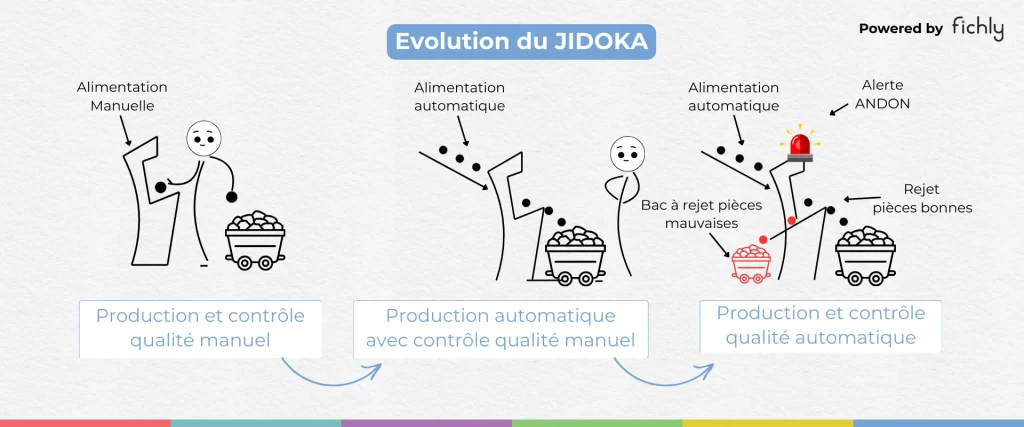
Illustration en trois étapes du Jidoka : production manuelle avec contrôle qualité manuel, production automatique avec contrôle qualité manuel, puis production et contrôle qualité automatiques avec alerte Andon et bac de rejet des pièces défectueuses

Jidoka

Jidoka, ou « autonomation », signifie l’automatisation avec une touche humaine. Il est l’un des deux piliers du Système de Production Toyota. C’est la capacité d’une machine à détecter des anomalies et à s’arrêter au plus tôt pour éviter d’engendrer des défauts. Cela permet aux opérateurs d’intervenir rapidement pour corriger les problèmes.
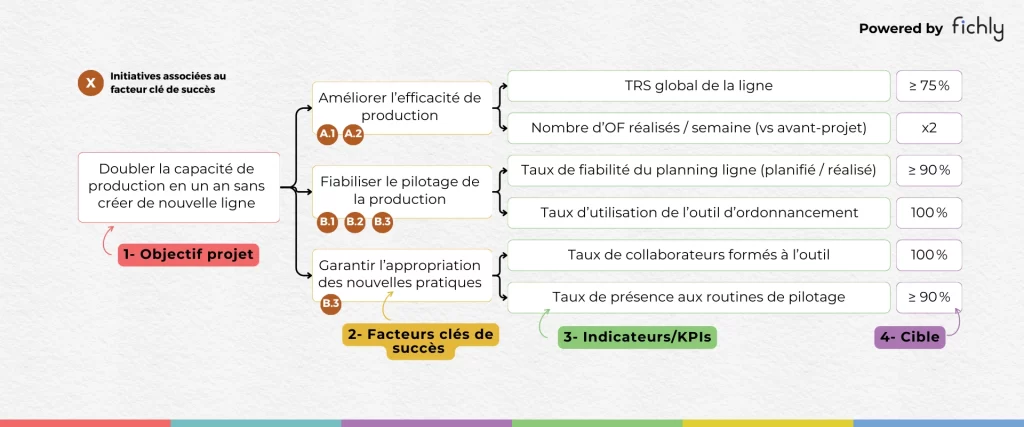
Arbre des KPI partant de l’objectif du projet « doubler la capacité de production en un an sans ajouter de ligne », décliné en trois facteurs clés de succès, chacun avec deux indicateurs et une cible

KPI Tree

Un KPI Tree (arbre de performance) est un outil visuel qui permet de relier un objectif stratégique aux indicateurs opérationnels qui permettent de le piloter. Il décompose un objectif principal en plusieurs facteurs clés de succès, puis en indicateurs mesurables (KPIs). Cette représentation en arborescence aide les équipes à comprendre comment leurs actions influencent la performance globale et facilite l’alignement entre stratégie, projets d’amélioration et suivi des résultats.

Le diagramme spaghetti

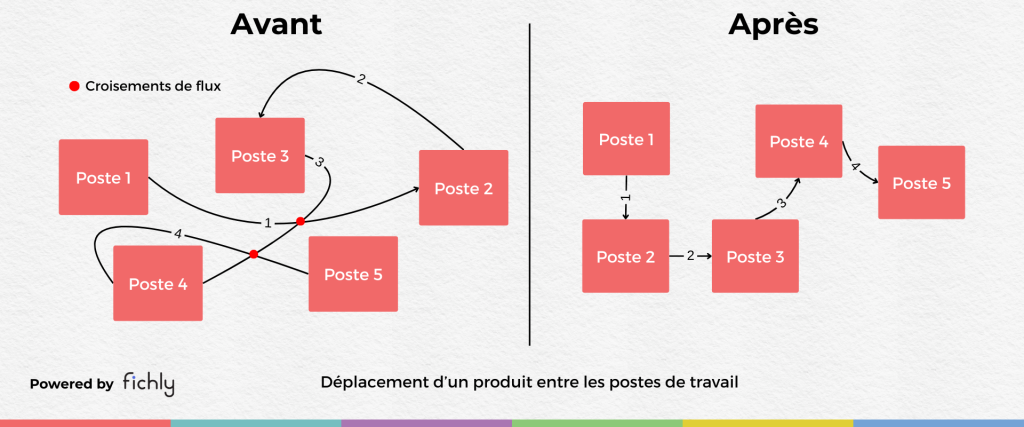
Le diagramme spaghetti est un outil de visualisation pour représenter et analyser les flux physiques de personnes dans un espace donné. Son objectif principal est d’identifier les inefficacités, les gaspillages et les opportunités d’optimisation, en mettant en évidence les déplacements excessifs ou redondants.

Lean 4.0

Le Lean 4.0 est la combinaison des principes du Lean et des technologies de l’Industrie 4.0. L’idée est d’allier la digitalisation aux pratiques du Lean permettant d’obtenir l’excellence opérationnelle et l’ensemble des bénéfices de la digitalisation. Le rêve ultime : Produire des produits uniques à des coûts de production de masse, en augmentant considérablement la flexibilité et l’efficacité. La digitalisation n’apportera pas de nouvelles idées mais démultipliera l’impact du Lean grâce à la facilitation des échanges de données et d’informations.

Lean product development

Le Lean Product Development est une approche qui vise à concevoir de nouveaux produits de manière plus efficace, plus collaborative et plus orientée client. Il s’appuie sur la réduction des gaspillages, l’apprentissage rapide et la coordination entre les équipes pour accélérer le développement, sécuriser les choix de conception et améliorer la valeur créée.

Lean strategy

Le Lean Strategy consiste à aligner la stratégie de l’entreprise avec l’exécution opérationnelle grâce à des objectifs clairs, des indicateurs mesurables et des rituels de pilotage. Elle permet de décliner les priorités stratégiques jusqu’au terrain afin d’assurer l’alignement des équipes, accélérer la prise de décision et maximiser l’impact des actions d’amélioration.

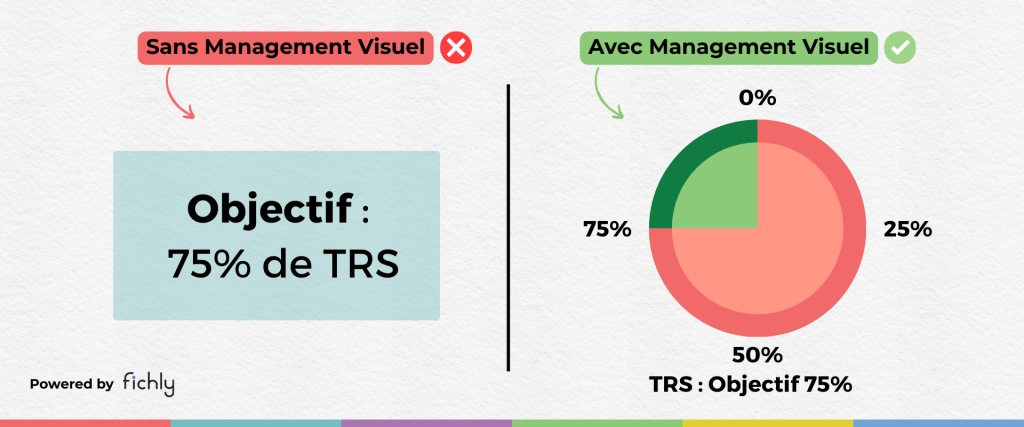
Management Visuel

Le Management Visuel est une technique de gestion qui utilise des représentations visuelles pour communiquer des informations importantes de manière claire, rapide et efficace. Son objectif est d’organiser pour, ensemble, voir et comprendre l’activité de son environnement de travail, et permettre à chacun d’agir pour l’améliorer.

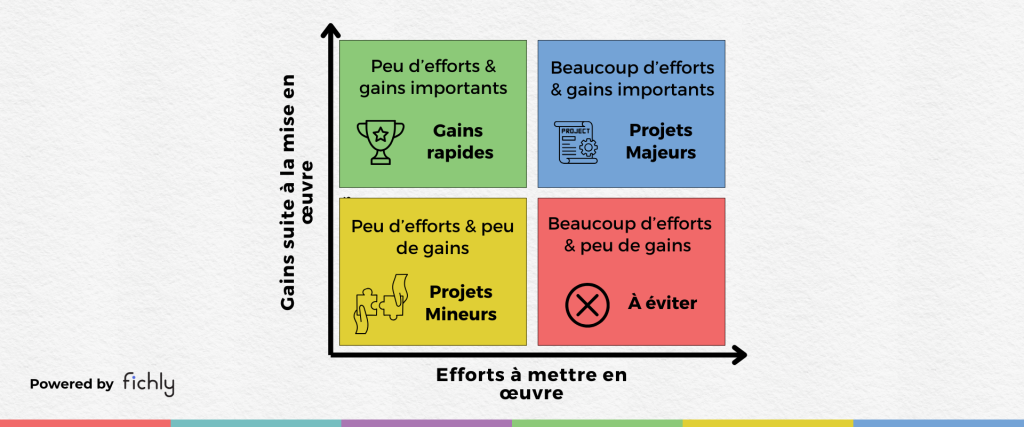
Matrice Gain/Effort

La matrice Gain/Effort est un outil qui permet d’identifier et de prioriser les actions en fonction de leur impact potentiel et de l’effort nécessaire à leur réalisation. Les gains potentiels font référence aux bénéfices que l’on peut obtenir en accomplissant un travail donné.

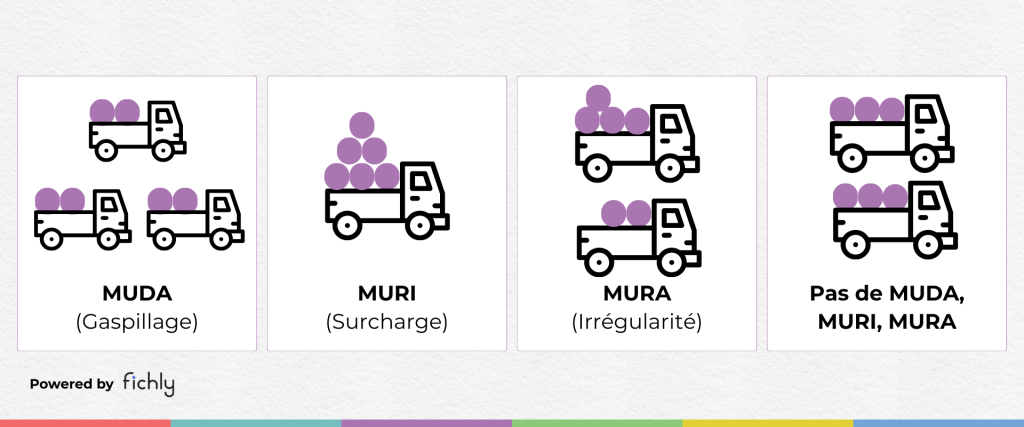
Muda Muri Mura

La méthode 3M (Muda, Mura, Muri) correspond aux 3 types de gaspillages dans les environnements de production et de travail. Muda (gaspillage) : toute activité dans un processus qui n’apporte pas de valeur ajoutée Muri (excès) : toute activité impliquant des contraintes ou des efforts déraisonnables du personnel, du matériel ou de l’équipement Mura (irrégularité) : toute variation conduisant à des situations déséquilibrées
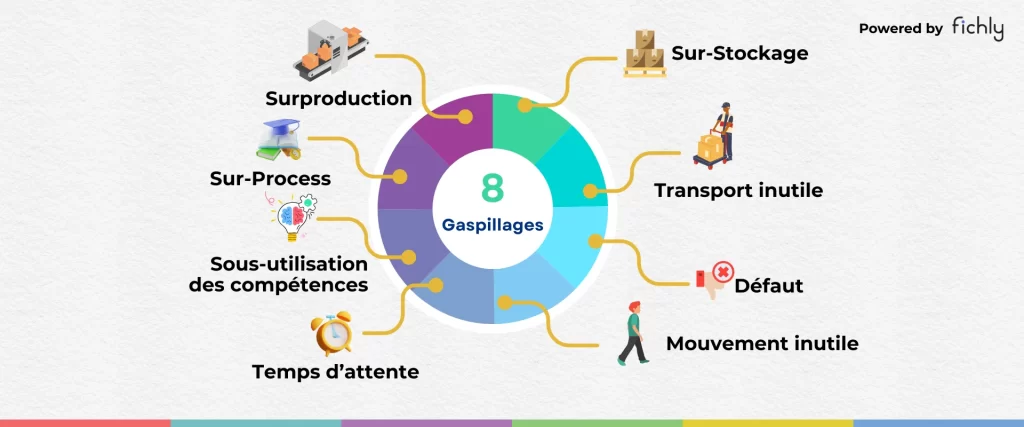
Diagramme circulaire des 8 gaspillages du Lean : surproduction, surstockage, transport superflu, défauts, mouvements superflus, temps d’attente, sous-utilisation des compétences et surtraitement

Mudas

Dans le Lean Management, les muda désignent les gaspillages, c’est-à-dire toutes les activités qui consomment des ressources (temps, énergie, matières, argent) sans créer de valeur pour le client. Le concept de muda a été formalisé par Taiichi Ohno dans le Toyota Production System. L’objectif du Lean est d’identifier et d’éliminer ces gaspillages afin d’améliorer la performance des processus et de concentrer les efforts sur les activités à valeur ajoutée.
Obeya

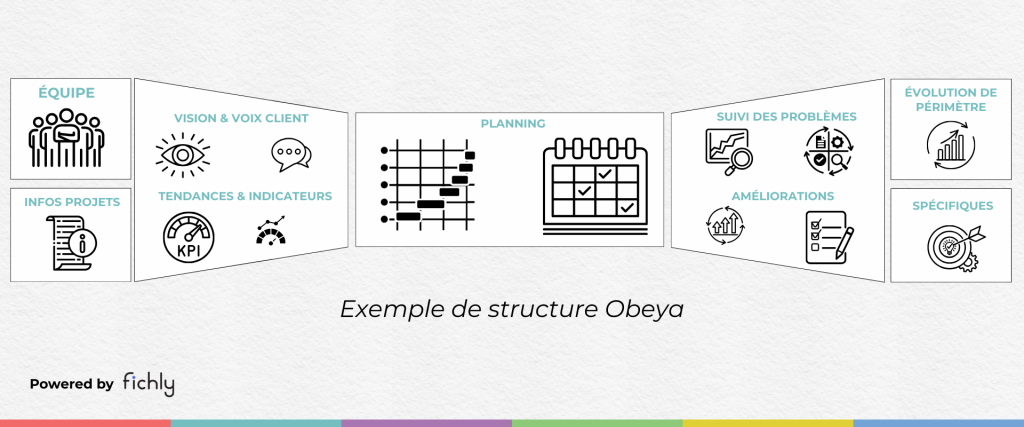
Obeya, qui signifie « grande salle » en japonais, est un outil d’animation de suivi de projet qui implique l’utilisation d’une grande salle physique ou virtuelle où les informations clés sur un projet sont affichées et partagées visuellement. Cet outil est utilisé pour améliorer la communication entre les équipes, faciliter la prise de décisions rapide et coordonner les efforts sur des projets complexes.

OKR

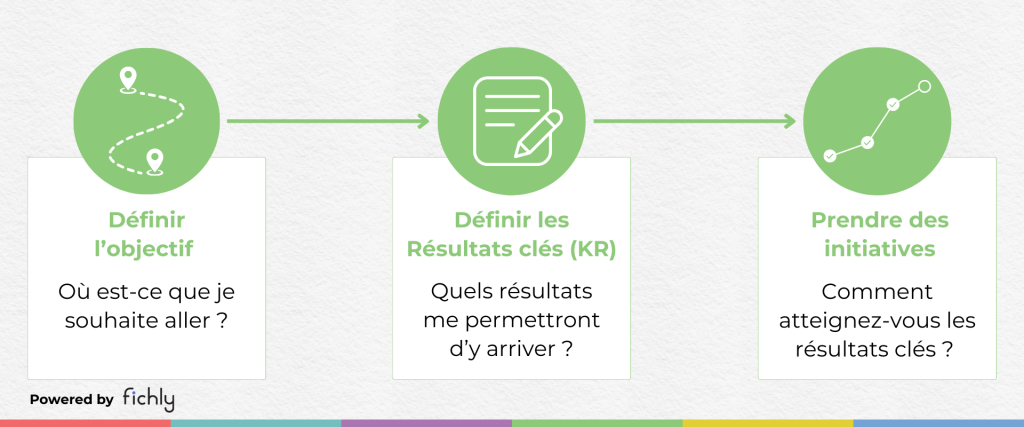
OKR (Objectives and Key Results) est une méthode pour définir et suivre des objectifs ambitieux. Avoir un objectif (O) inspirant, et pour savoir s’il est atteint , utiliser des résultats clés (KR) mesurables. Les objectifs ne doivent pas être techniques ni contenir de métrique. Cette méthode aide à aligner les efforts individuels et d’équipe avec les objectifs stratégiques de l’entreprise, en favorisant la transparence et l’engagement. Les OKR peuvent se faire à tous les niveaux de l’entreprise et permettent de laisser de l’autonomie à ses équipes dans l’atteinte des objectifs.
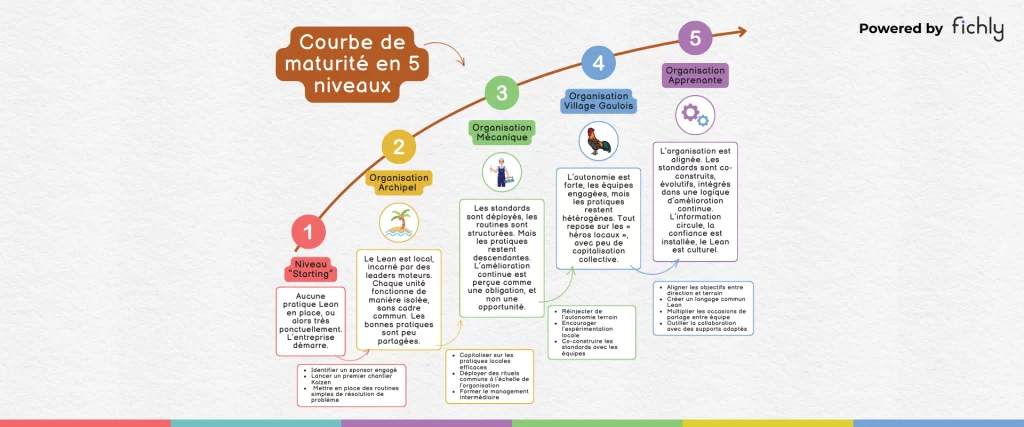
Courbe ascendante de maturité Lean en cinq niveaux : démarrage, organisation archipel, organisation mécanique, organisation village gaulois et organisation apprenante, chacun avec sa description et les actions recommandées pour passer au niveau suivant

Organisation apprenante

Une organisation apprenante en Lean est une entreprise qui développe en continu les compétences de ses équipes afin d’améliorer ses processus et sa performance. Elle encourage l’expérimentation, le droit à l’erreur et l’apprentissage collectif à partir des problèmes rencontrés sur le terrain. Grâce à des pratiques comme le PDCA, le partage des connaissances et le développement des personnes, l’organisation apprend en permanence et progresse de manière durable.
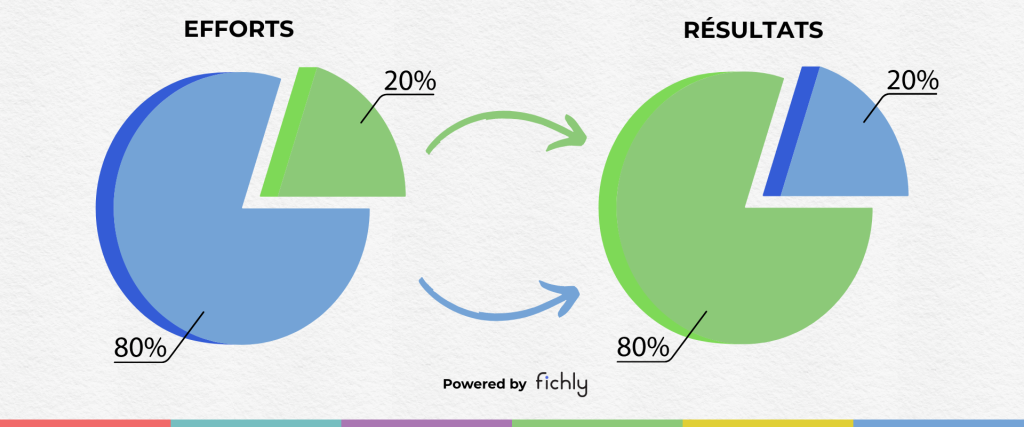
Two pie charts illustrating the Pareto principle: 20% of the effort (green slice) generates 80% of the results, while the remaining 80% of the effort (blue) generates only 20% of the results, shown with crossing arrows

Pareto (80/20)

L’analyse de Pareto, également connue sous le nom de principe 80/20, est une technique statistique qui aide à identifier les problèmes les plus importants à résoudre pour avoir le plus grand impact. Basée sur le principe de Pareto, cette analyse montre que, généralement, 20% des efforts génèrent de 80% des résultats.

PDCA

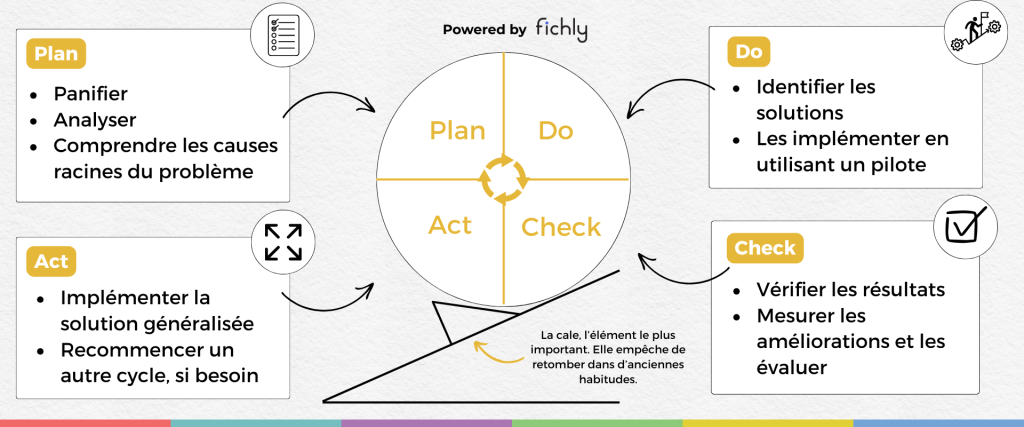
Le PDCA (Plan-Do-Check-Act) est une méthode d’amélioration continue en 4 étapes : Planifier (Plan) une action , Réaliser (Do) cette action, Vérifier (Check) les résultats, et Implémenter (Act) les résultats de manière durable. Simple et cyclique, elle permet de tester, apprendre, et améliorer en continu les produits, process…
Illustration avant/après du Poka-yoke : à gauche, trois câbles sans repère faciles à brancher de travers ; à droite, les mêmes connexions sécurisées par un codage couleur et une numérotation (1, 2, 3)

Poka-yoke

Méthode de prévention des défauts, qui utilise des dispositifs/détrompeurs simples pour éviter les erreurs de production. L’objectif est de rendre impossible la réalisation d’une erreur ou de la rendre immédiatement détectable. La démarche repose sur deux types de dispositifs : les dispositifs de prévention et de détection.
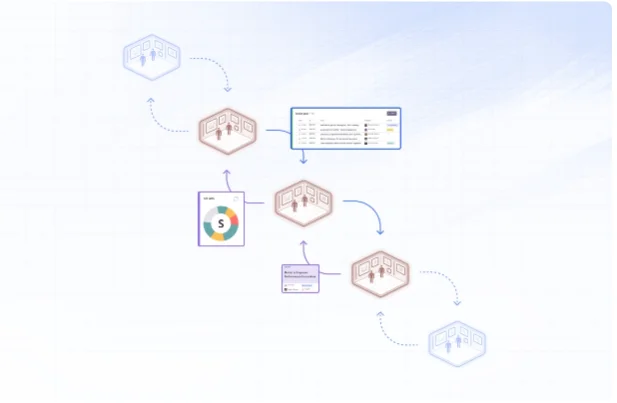
Schéma d’un processus d’escalade entre plusieurs salles Obeya connectées par des flèches, avec une carte de problème et un tableau SQCDP qui remontent d’une salle à l’autre

Processus d’escalade

Le processus d’escalade est un mécanisme structuré qui permet de faire remonter rapidement un problème lorsqu’il ne peut pas être résolu au niveau opérationnel. Dans une organisation Lean, il s’appuie souvent sur des rituels de management et du management visuel afin d’assurer une prise de décision rapide au bon niveau. L’objectif est de traiter les obstacles efficacement, éviter les blocages et garantir la continuité de la performance.

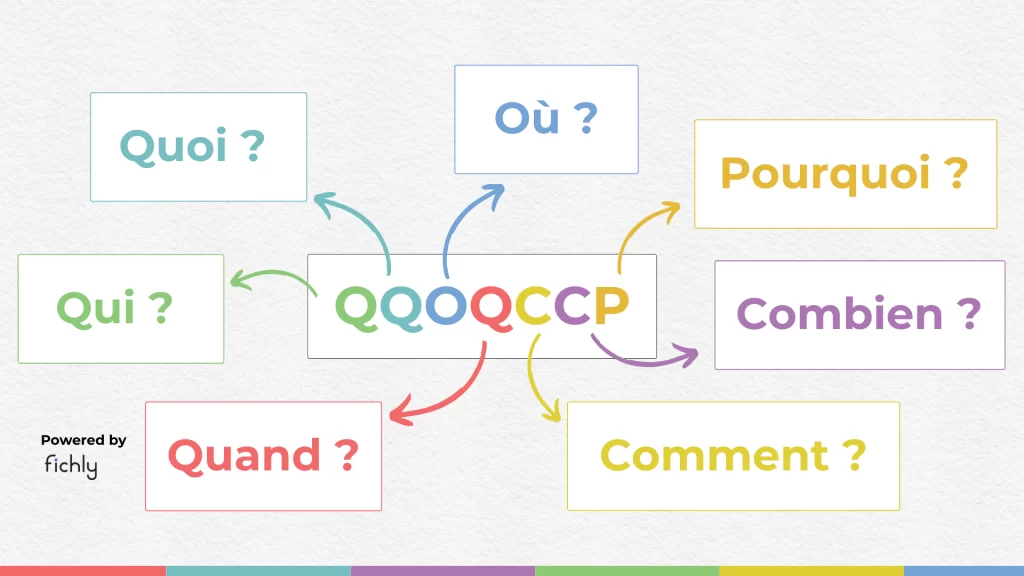
QQOQCCP

Le QQOQCCP est une méthode d’analyse structurée basée sur 7 questions : Qui, Quoi, Où, Quand, Comment, Combien et Pourquoi. Elle permet de comprendre une situation, résoudre un problème ou organiser une réflexion en couvrant tous les angles importants. Simple et universelle, elle s’applique aussi bien en industrie qu’au quotidien.

QRQC

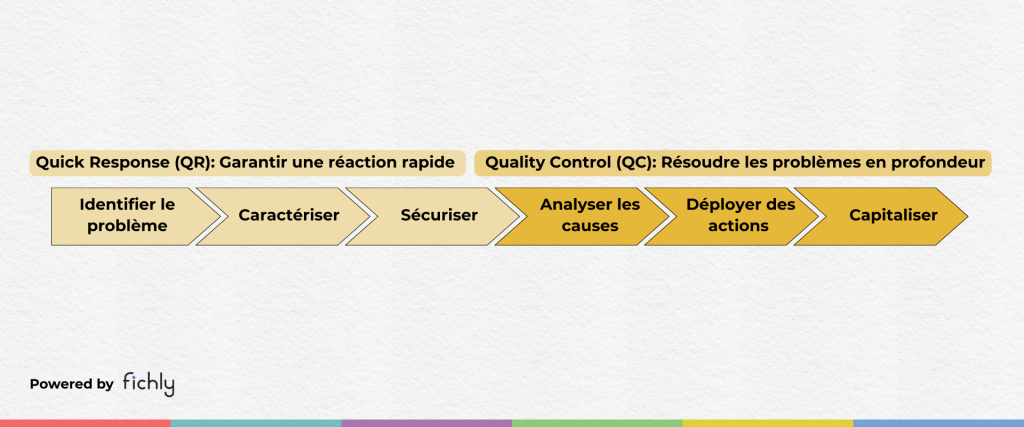
Système de résolution de problèmes qui met l’accent sur la réaction rapide aux problèmes dès qu’ils surviennent. Plus le problème est critique, plus il remonte haut dans la hiérarchie. Quick Response: identifier le problème, le caractériser et mettre en place les actions de sécurisation. Quality Control: raisonnement structuré et logique pour trouver une solution durable.

Shopfloor Management system

Le Shopfloor Management est une méthode de gestion spécifique aux ateliers de production et aux usines. Elle permet d’avoir un atelier de production avec un processus de travail clair, sécurisé, stable et orienté vers des objectifs précis grâce au management visuel. Selon Kiyoshi Suzaki, auteur de « The New Shop Floor Management », cette méthode englobe l’ensemble des activités liées à l’usine : la gestion des stocks, de l’équipement, des opérations, de la fabrication et du traitement des produits. Dans cet article, nous verrons les piliers de l’approche Shopfloor Management System, les composants essentiels puis nous finirons sur les clés de réussite pour une mise en place réussie.

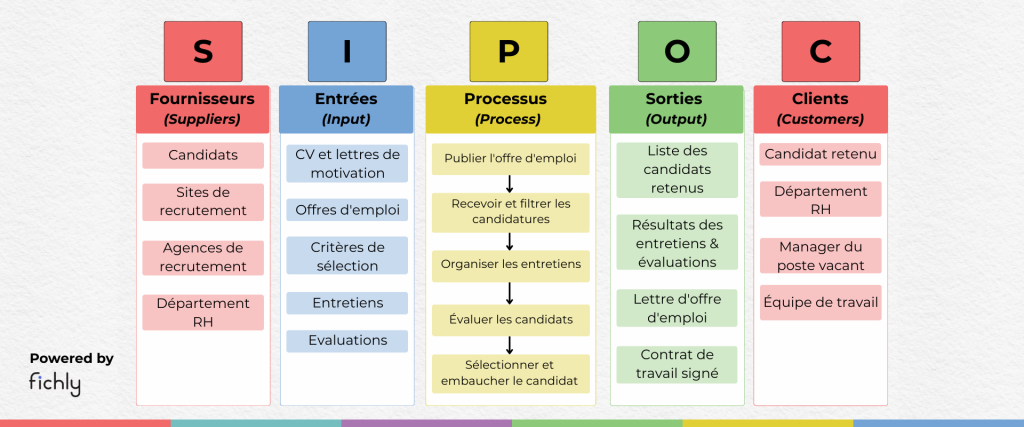
SIPOC

Son objectif est de donner une vue d’ensemble des éléments essentiels d’un processus pour que tout le monde comprenne comment il fonctionne, de quoi il a besoin, et ce qu’il produit. Fournisseurs : la source des entrées Entrée : les ressources nécessaires au fonctionnement du processus Processus : les étapes générales du processus Sortie : les fruits du processus Clients : les personnes qui reçoivent les sorties/résultats ou bénéficient du processus
Équation montrant que le Lean (réduction des gaspillages, approche qualitative) plus le Six Sigma (réduction de la variabilité des processus, approche fondée sur les données) donne le Lean Six Sigma, qui combine les deux méthodes et l’analyse statistique

Six Sigma

Six Sigma est une méthode d’amélioration des processus visant à réduire la variabilité et les défauts afin d’améliorer la qualité et la performance opérationnelle. Développée dans les années 1980 chez Motorola, puis largement diffusée par des entreprises comme General Electric, cette approche repose sur l’analyse des données et une démarche structurée de résolution de problèmes. L’objectif du Six Sigma est d’atteindre un niveau de performance très élevé, correspondant à moins de 3,4 défauts par million d’opportunités dans un processus.. Aujourd’hui, Six Sigma est souvent combiné avec les principes du Lean Management pour former l’approche Lean Six Sigma, qui vise à améliorer simultanément la qualité, la performance des processus et la création de valeur pour le client.

SMART

SMART est une méthode qui permet de bien définir ses objectifs. L’acronyme SMART signifie Spécifique, Mesurable, Atteignable, Réaliste et Temporellement défini. Cette approche permet de formuler des objectifs précis et structurés, ce qui facilite leur suivi et réalisation.
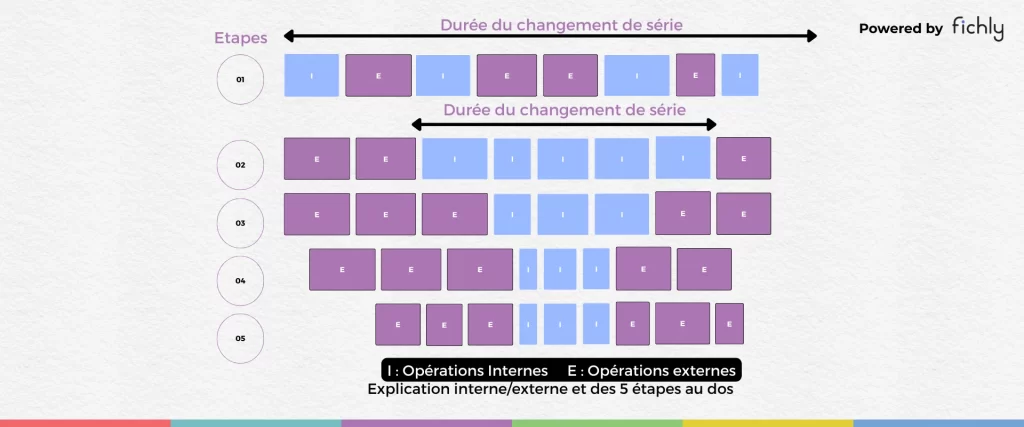
Schéma SMED en cinq étapes montrant un changement de série composé d’opérations internes (I) et externes (E) : à mesure que les opérations externes sont sorties de l’arrêt, la durée du changement de série se réduit de l’étape 1 à l’étape 5

SMED

Lorsqu’une machine est arrêtée et reconfigurée pour fabriquer un autre modèle, elle ne produit pas. Le SMED (Single-Minute Exchange of Die) est l’outil permettant de réduire le temps de changement de série entre un modèle et un autre. En français, on le traduit souvent par “Changement d’outils en moins de 10 minutes”.

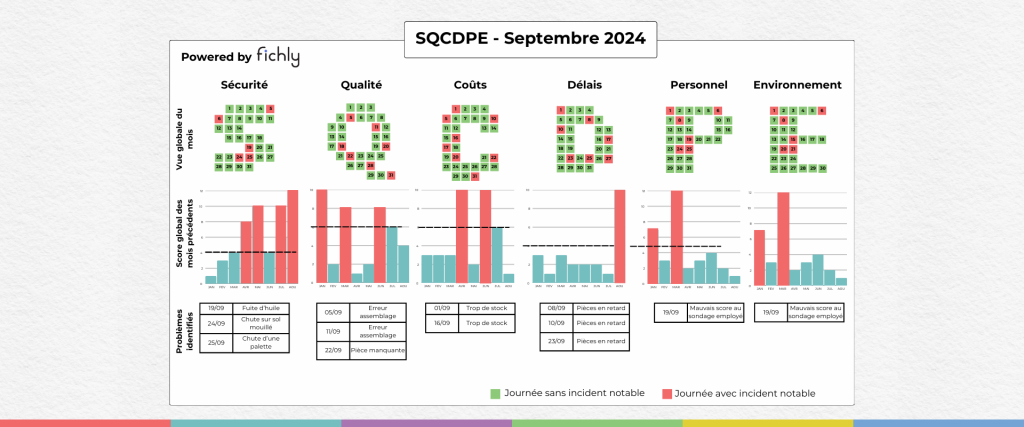
SQCDPE

Sécurité, qualité, coûts, délais, personnels : voici les mots derrière l’acronyme SQCDPE. Il s’agit d’une méthode de management visuel permettant de suivre et d’améliorer les principaux indicateurs de performance d’un processus de production, sur la durée d’un mois entier. C’est un tableau de bord collaboratif qui permet d’assurer la pérennité et le bon niveau de performance.

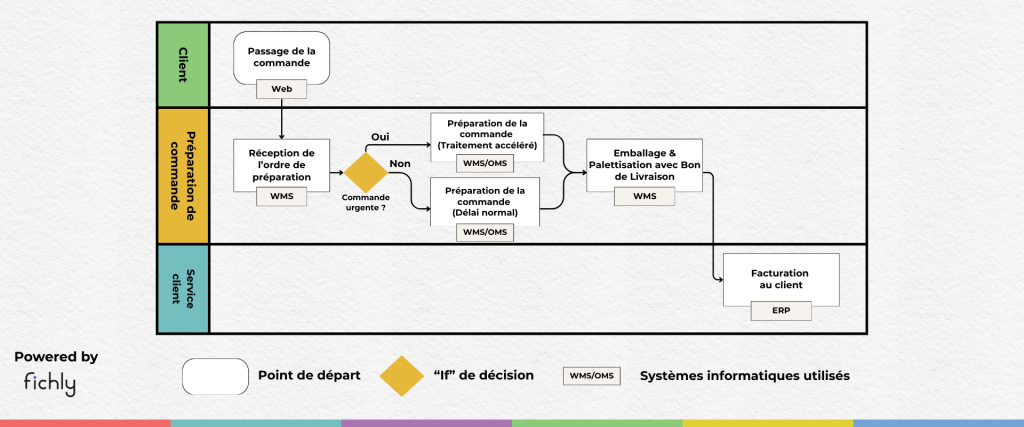
Swimlane

Un diagramme swimlane est un type de diagramme de flux qui divise les responsabilités en différentes catégories visuelles (les « couloirs de nage »). Chaque couloir représente une personne, une équipe ou un département, ce qui facilite la compréhension des rôles et des interactions dans un processus.
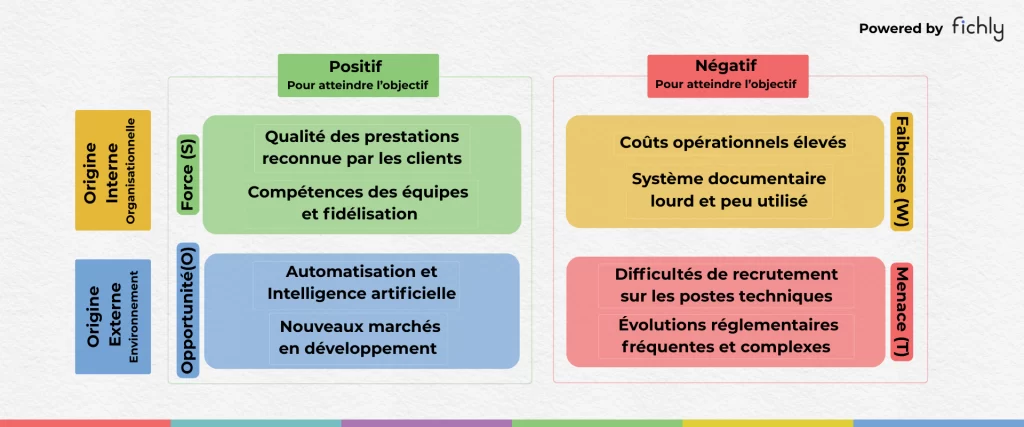
Matrice SWOT en quatre quadrants : forces (reconnaissance de la qualité de service par les clients, compétences et fidélisation des équipes), faiblesses (charges d’exploitation élevées, système de gestion documentaire lourd), opportunités (automatisation et IA, marchés émergents) et menaces (difficultés de recrutement, évolutions réglementaires)

SWOT

L’analyse SWOT est un outil qui permet de réaliser un diagnostic simple d’une activité ou d’un projet en comparant ses forces, ses faiblesses, les opportunités dans le contexte et les menaces externes. En QSE, cette matrice aide à prendre du recul, à identifier les axes d’amélioration et à anticiper les risques susceptibles d’impact sur la performance.
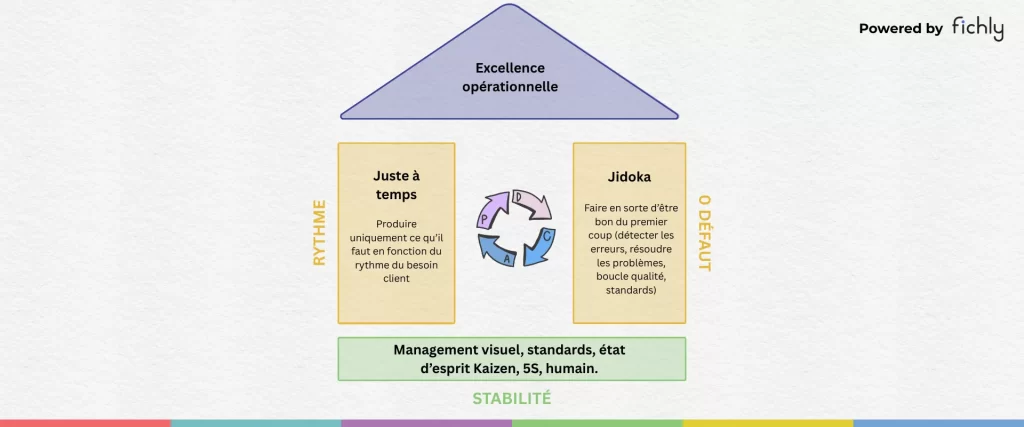
Schéma en forme de maison du Toyota Production System : l’excellence opérationnelle en toit, le Juste-à-temps (rythme) et le Jidoka (zéro défaut) en deux piliers autour d’un cycle PDCA, et des fondations de management visuel, standards, Kaizen, 5S et implication des personnes pour la stabilité

T.P.S. Toyota Production System

Le système de production Toyota est un système développé par le constructeur automobile japonais Toyota, qui comprend sa philosophie de gestion et ses pratiques. Le TPS organise la fabrication et la logistique du constructeur, y compris l’interaction avec les fournisseurs et les clients. Le système est l’un des grands précurseurs du plus générique du Lean. Taiichi Ohno et Eiji Toyoda, ingénieurs japonais, ont développé le système entre 1948 et 1975.
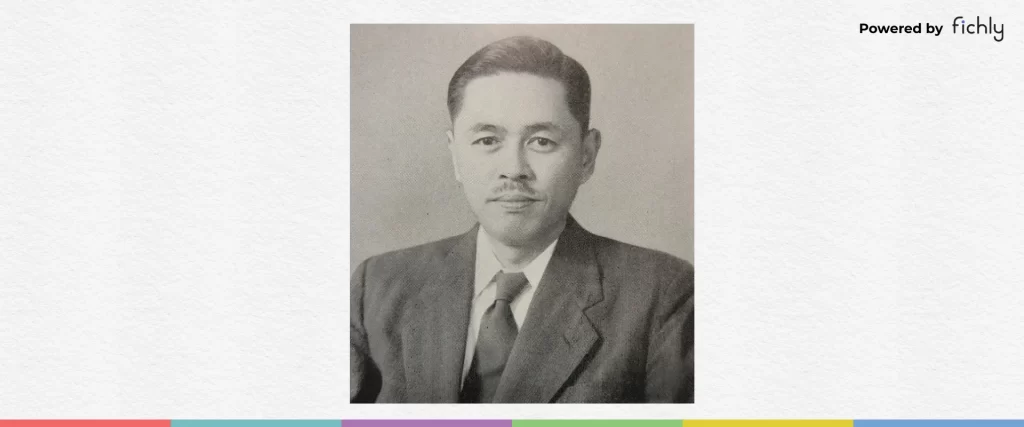
Portrait en noir et blanc de Taiichi Ohno, en costume cravate

Taiichi Ōno

Taiichi Ohno (1912–1990) est un ingénieur industriel japonais considéré comme l’un des principaux architectes du Toyota Production System (TPS), le système de production qui a inspiré le Lean Management. Chez Toyota, il a développé une nouvelle manière d’organiser le travail visant à produire plus efficacement en éliminant les gaspillages et en améliorant continuellement les processus. Ses travaux ont notamment conduit à la formalisation de concepts fondamentaux comme le Juste-à-Temps, le flux tiré, la réduction des stocks et l’identification des muda (gaspillages).

Takt Time

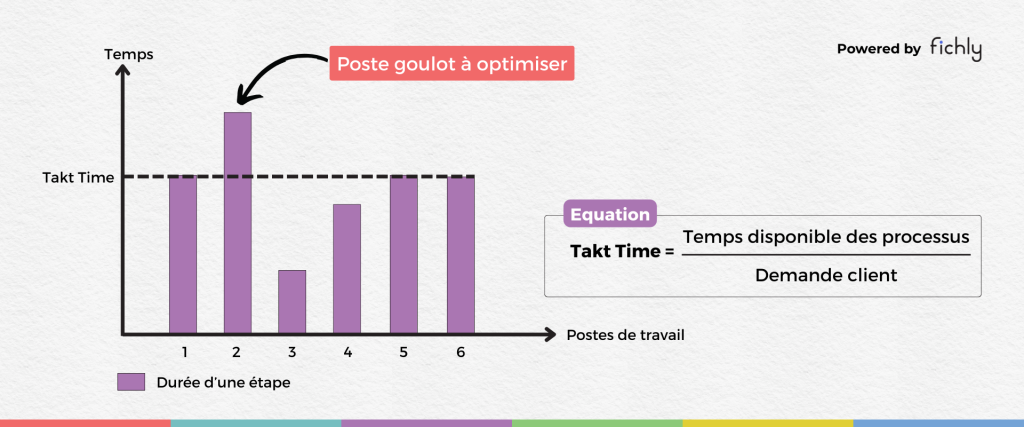
TAKT est le mot allemand qui signifie « battement ». Le Takt Time est le rythme auquel un produit doit être fabriqué pour répondre à la demande du client. Il est utilisé pour équilibrer la ligne de production de manière à minimiser les stocks et à adapter la capacité à la demande.

TOP 5 / 15 / 30

Le TOP 5 / 15 / 30 est un système de rituels de management quotidiens et synchronisés à différents niveaux de l’organisation. Chaque niveau hiérarchique (équipe, service, direction) tient un point de pilotage de la performance afin de partager les indicateurs, identifier les écarts et décider des actions à mener. Ce dispositif permet d’assurer une remontée rapide des problèmes, une meilleure coordination entre les équipes et un alignement entre la performance opérationnelle et les objectifs stratégiques. TOP 5 Rituel court au niveau de l’équipe pour suivre la performance quotidienne, identifier les écarts et lancer les premières actions. TOP 15 Point de coordination au niveau du service pour analyser les problèmes remontés du terrain, ajuster les priorités et suivre les plans d’action. TOP 30 Réunion de pilotage au niveau du site ou de la direction pour aligner la performance opérationnelle avec les objectifs stratégiques et arbitrer les décisions clés.
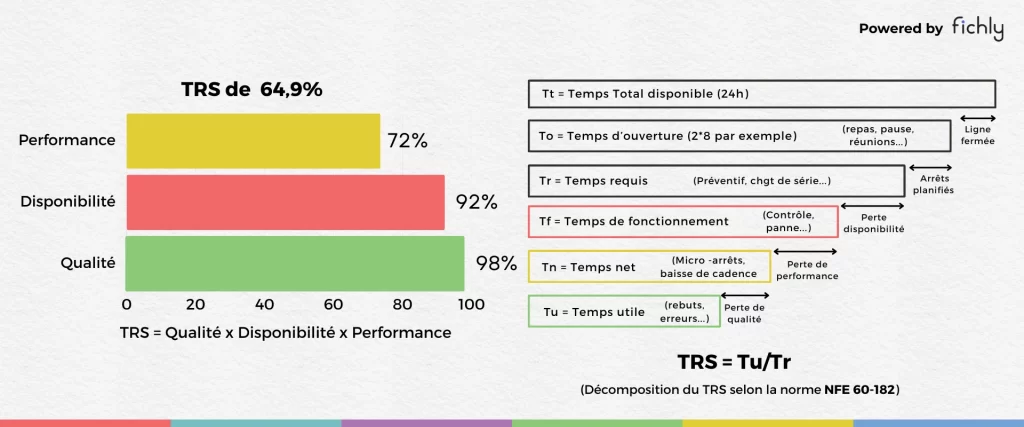
TRS de 64,9 % décomposé en performance (72 %), disponibilité (92 %) et qualité (98 %), accompagné d’un schéma des pertes de temps entre le temps total et le temps utile, selon la norme NF E 60-182

TRS

Le TRS (Taux de Rendement Synthétique), est une mesure de performance (KPI) qui évalue l’efficacité globale des équipements de production. Il combine trois éléments : la disponibilité des moyens (machines, opérateurs..), la performance opérationnelle et la qualité des produits fabriqués. Il reflète la capacité réelle de l’équipement à produire des unités sans défaut, dans un temps donné par rapport à sa capacité théorique.
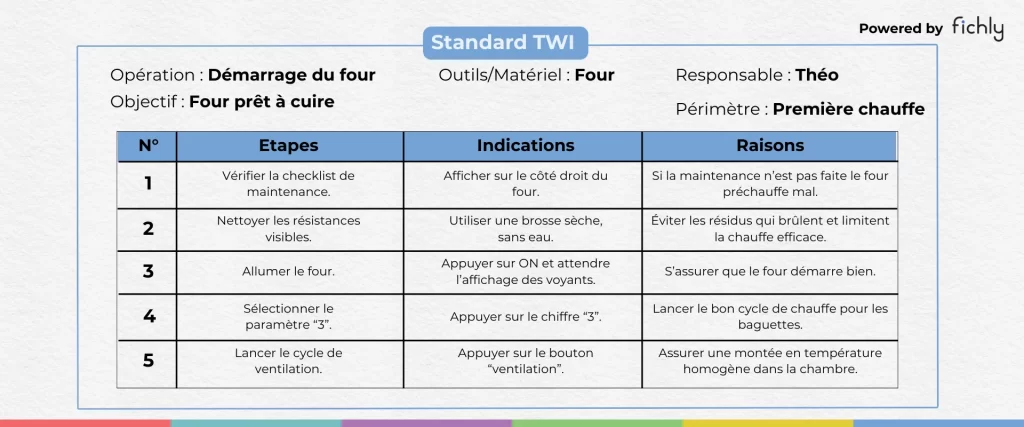
Standard TWI pour la mise en route d’un four de boulangerie, avec opération, objectif, outils, responsable et périmètre, suivis d’un tableau en cinq étapes listant les étapes, points clés et raisons, de la vérification de la checklist de maintenance au lancement du cycle de ventilation

TWI

Le TWI (Training Within Industry) est une méthode de standardisation et de formation qui permet de transmettre un savoir-faire de manière claire et factuelle. Il repose sur l’idée que chaque tâche peut être décomposée en : Les grandes étapes : ce qu’il faut faire, Les points clés : comment le faire correctement, Pourquoi c’est important : la raison qui donne du sens et permet de retenir.

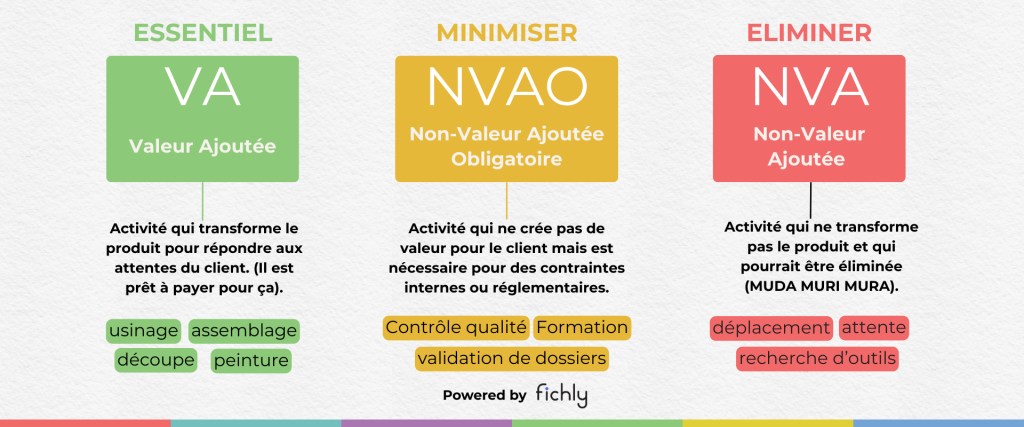
VA, NVA, NVAO

Cette classification permet de distinguer les activités selon leur contribution à la valeur pour le client : VA – Valeur Ajoutée : transforme le produit ou service pour répondre à une attente du client et justifie un paiement. NVAO – Non Valeur Ajoutée Obligatoire : ne crée pas de valeur mais est indispensable pour des raisons légales ou organisationnelles. NVA – Non Valeur Ajoutée : ne transforme pas le produit ou service et peut être supprimée sans impacter le client.

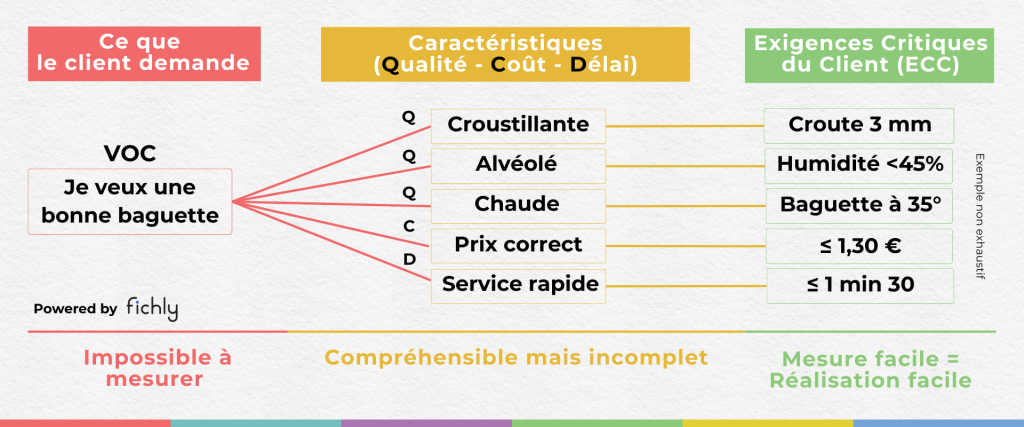
VOC – Voix du client

La Voix du Client (VOC) regroupe l’ensemble des attentes, besoins, irritants ou préférences exprimés par les clients, qu’ils soient formulés de différentes manières (verbales, comportementales) La VOC permet de partir d’un besoin réel, plutôt que d’une intuition, et de le traduire en exigences critiques du client (ECC) : des critères mesurables et directement exploitables en production.
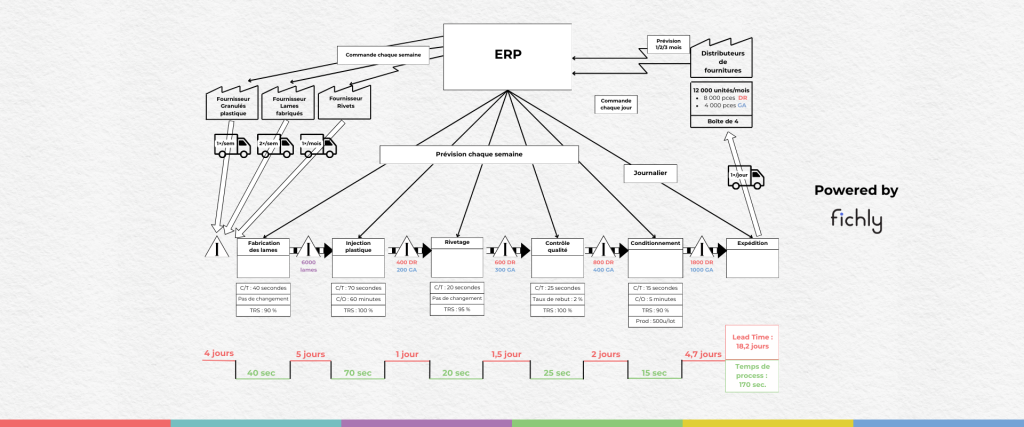
Cartographie de la chaîne de valeur d’une ligne de production de ciseaux pilotée par un ERP, de trois fournisseurs jusqu’à l’expédition en passant par la fabrication des lames, l’injection plastique, le rivetage, le contrôle qualité et le conditionnement, avec temps de cycle, stocks et frise montrant 18,2 jours de délai pour 170 secondes de temps de traitement

VSM

Le Value Stream Mapping (VSM), ou cartographie de la chaîne de valeur, est un outil visuel pour analyser et concevoir le flux de matériaux et d’informations nécessaires pour apporter un produit/ service au client. Il permet d’identifier les inefficacités, goulots et gaspillages dans les processus afin d’améliorer la performance globale tout en comprenant mieux le processus ainsi que les VA/NVA.
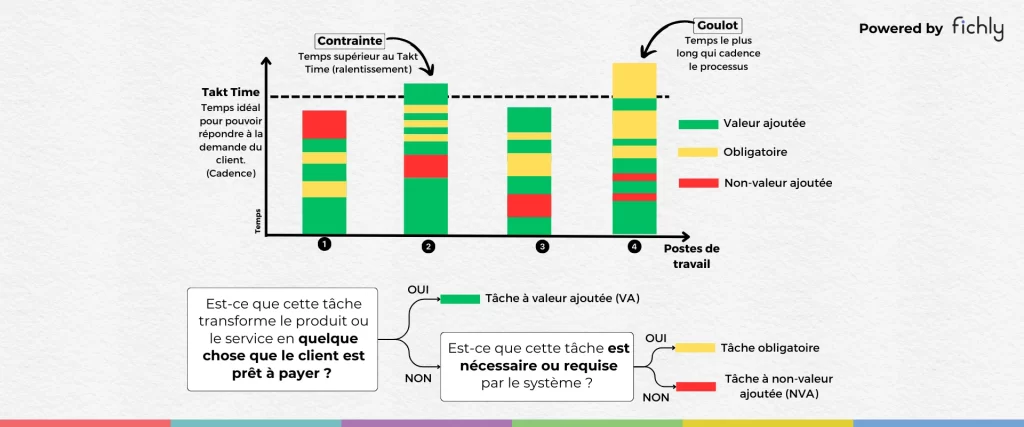
Diagramme Yamazumi : équilibrage des postes selon le takt time et la valeur ajoutée

Yamazumi

Ce diagramme est une représentation visuelle utilisée pour équilibrer les charges de travail. Il montre les tâches à effectuer et leur répartition parmi les opérateurs/postes de travail. Il permet d’améliorer le temps de cycle en identifiant les VA/NVA. L’objectif est d’optimiser l’utilisation des ressources et d’éliminer les goulots d’étranglement.
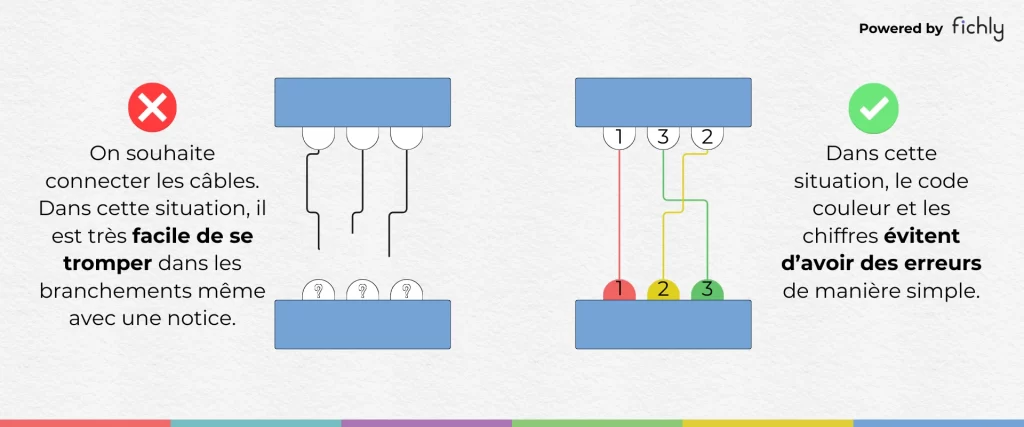
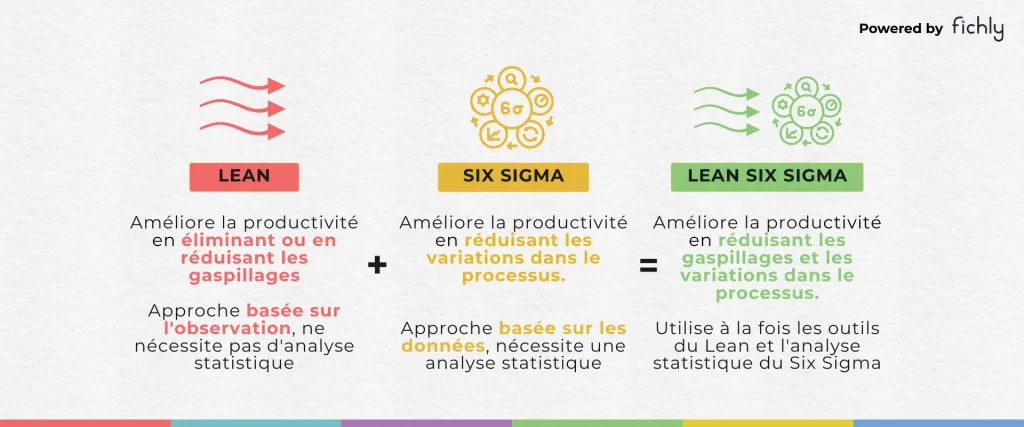
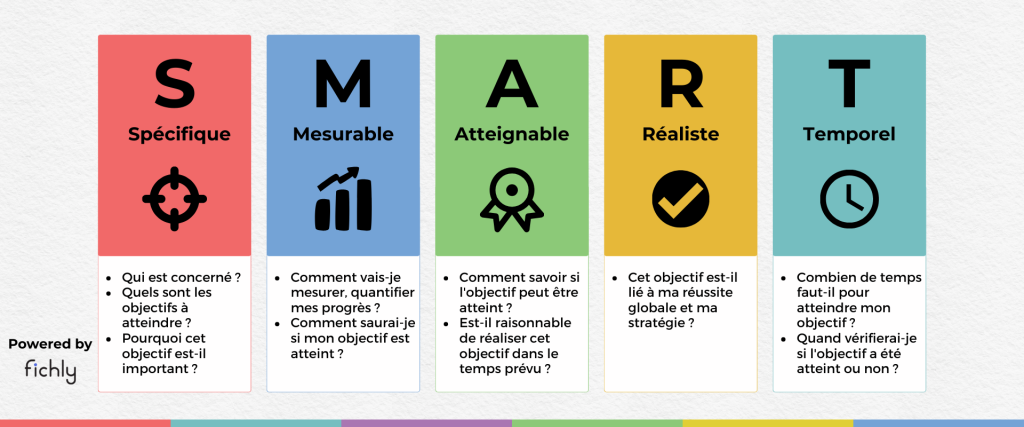
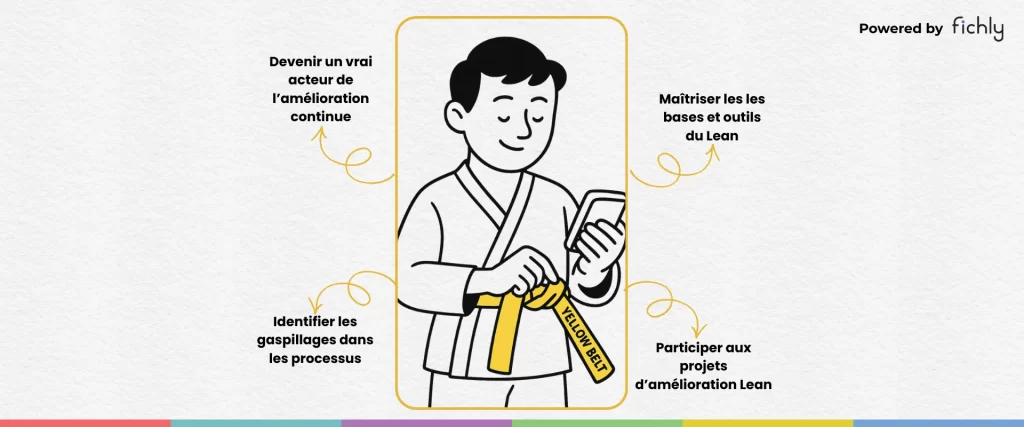
Illustration d’une ceinture jaune Lean Six Sigma en tenue d’arts martiaux avec quatre responsabilités clés : devenir un acteur de l’amélioration continue, maîtriser les fondamentaux et les outils du Lean, identifier les gaspillages dans les processus et participer aux initiatives d’amélioration Lean

Yellow Belt

La Yellow Belt correspond au niveau opérationnel du Lean. Les Yellow Belts sont capables d’identifier les gaspillages, d’utiliser des outils simples d’amélioration (5S, SIPOC, brainstorming, etc.) et de participer activement à des projets d’amélioration. Elles contribuent également au suivi de la performance, par exemple grâce à des indicateurs visuels comme le SQCDP.
Get started
Stop working in silos. Put iObeya at the centre of your manufacturing stack.
Bring your MES, ERP and BI. We’ll show you how their data runs as one live visual management layer.